Guía de solicitud de presupuesto para máquinas de envasado en blíster: especificaciones, costes y comprobaciones FAT.
Máquina compacta para envasado en blíster para laboratorios y lotes pequeños: Guía práctica de selección
(Última actualización: 16 de noviembre)
Respuesta rápida: Las Máquina pequeña para envasar en blíster Es un sistema compacto de conformado, sellado y troquelado diseñado para laboratorios de formulación farmacéutica, ensayos de estabilidad, suministros clínicos, farmacias hospitalarias y producción especializada de bajo volumen. En la adquisición de equipos, "pequeño" rara vez significa una tarjeta blíster terminada más pequeña. En cambio, se refiere a un tamaño compacto de la máquina, requisitos de producción de lotes pequeños o una escala mecánica simplificada. Los compradores deben elegir una unidad de sobremesa o una máquina automática compacta que se ajuste a la geometría de su producto, la estructura de la película barrera y la cantidad de tarjetas aceptadas por hora.
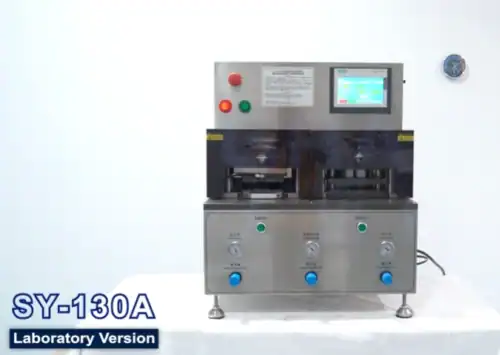
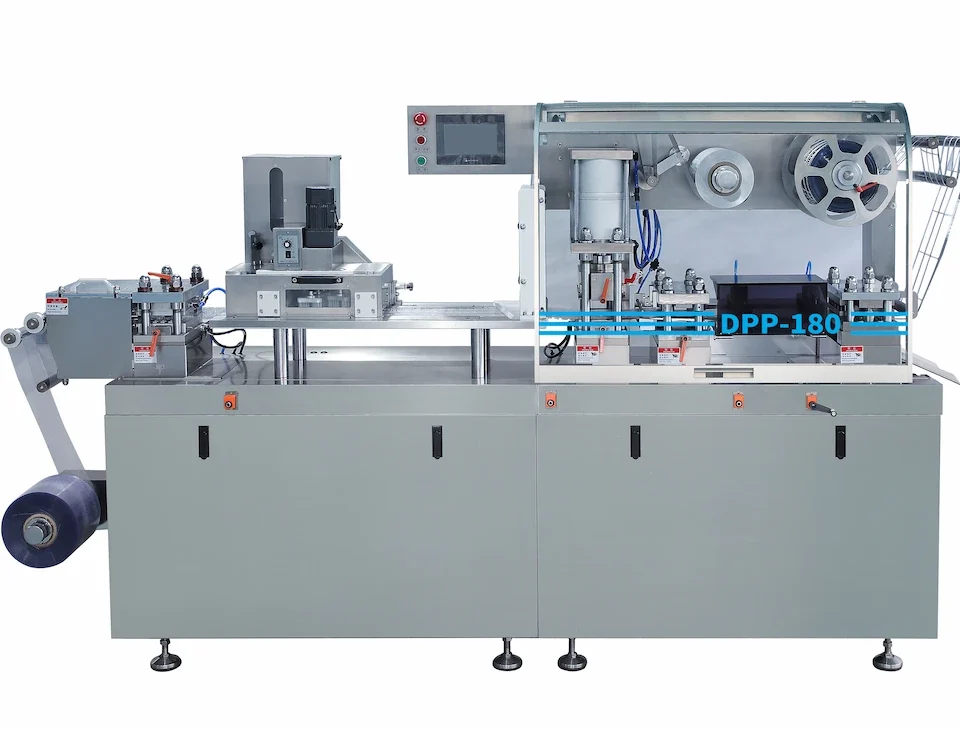
Máquina de sobremesa GRAND DG-130 para envasado en blíster, ideal para I+D en laboratorio y envasado de lotes pequeños.
1. ¿Qué es una máquina pequeña para envasar en blíster?
Ingenieros de adquisiciones en busca de un Máquina pequeña para envasar en blíster Generalmente, se trata de solucionar un desajuste de escala. Las líneas de blíster industriales pueden ocupar mucho más espacio de producción y requieren más tiempo de preparación, enhebrado de material y limpieza de la línea. Para lotes de corta duración o para ensayos clínicos, compare la carga de preparación con el requisito de producción real antes de elegir la máquina más grande.
Dependiendo de la estructura mecánica, los proveedores describen los equipos a pequeña escala como máquina de blíster de laboratorio, a Máquina de envasado en blíster de sobremesa, a Máquina de envasado en blíster de sobremesa, o un mini máquina de envasado en blíster.
Desglosando el concepto de "pequeño": huella, tamaño del lote y escala de la máquina.
Aclare qué significado de "pequeño" rige su proyecto antes de solicitar presupuestos:
Tamaño reducido de la máquina: Lo suficientemente compacto como para pasar por las puertas estándar de un laboratorio, caber dentro de los ascensores de servicio o colocarse sobre un banco reforzado sin necesidad de ampliar la sala limpia.
Volumen de lote pequeño: Tiradas de decenas, cientos o unos pocos miles de tarjetas tipo blíster por lote, donde la mínima cantidad de residuos de preparación y la limpieza rápida son más importantes que la velocidad máxima del ciclo.
Escala de equipos pequeños: Unidades independientes que realizan las etapas básicas del proceso de blíster (formación, carga, termosellado, codificación por lotes y corte), sin necesidad de estuchadoras en línea ni sistemas de transferencia robótica.
Es importante destacar que una máquina pequeña sí lo hace. no significa una tarjeta blíster más pequeña. Siempre que la tarjeta quepa dentro de la ventana de formación máxima de la estación, una unidad compacta produce tarjetas blíster farmacéuticas estándar y diseños de bolsillo profundo.
En qué se diferencian las unidades pequeñas de las líneas de blíster industriales
Las líneas industriales desenrollan bobinas de película pesadas, indexan la banda mediante servomotores, alimentan automáticamente las unidades de dosificación a altas velocidades de ciclo y transfieren los paquetes a las encartonadoras en línea. Las máquinas de menor tamaño reducen el espacio y el costo al consolidar estaciones, reducir el ancho de la banda o utilizar la transferencia de hojas supervisada por el operario y el llenado manual.
2. ¿Cuándo es la máquina de blíster pequeña la opción adecuada?
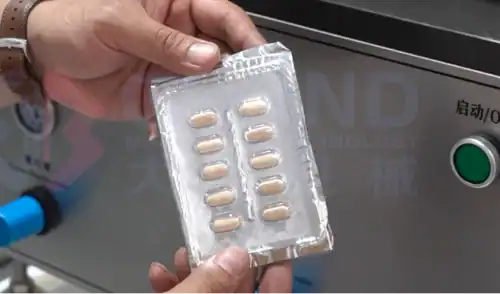
Muestras de blíster de aluminio-plástico (Alu-PVC) moldeadas con precisión para ensayos de formulación y estabilidad.
Elegir un Máquina de envasado en blíster para lotes pequeños Equilibra la mano de obra del operario con la agilidad del formato. En trabajos de bajo volumen, la velocidad de cambio y limpieza es más importante que las pulsaciones por minuto.
Investigación y desarrollo de formulaciones, lotes de estabilidad y suministros clínicos.
Una unidad de sobremesa o compacta para lotes pequeños es la más adecuada cuando su operación se centra en:
Investigación y desarrollo de formulaciones: Analizar cómo interactúan las tabletas o cápsulas con PVC/PVDC termoformado en comparación con laminados de aluminio conformados en frío utilizando una cantidad mínima de película.
Lotes de estabilidad y registro de ICH: Elaboración de envases sellados representativos para estudios de estabilidad específicos del producto. Los requisitos pertinentes de idoneidad del envase y su cierre, compatibilidad de los materiales e integridad dependen de la forma farmacéutica y del contexto normativo; Guía de la FDA sobre sistemas de cierre de envases analiza estas consideraciones.
Materiales de ensayo clínico (MEC): Envasado de lotes pequeños de kits para pacientes, con dosis ciegas o diferentes concentraciones, con frecuentes cambios de código de lote y de herramientas.
Farmacias hospitalarias y salas de preparación de medicamentos: Posibles ensayos de dosis unitarias o de envasado, siempre que lo permitan los requisitos de calidad aplicables. Verificar el nivel de ruido real de la máquina, el suministro eléctrico, el espacio que ocupa y las necesidades de cualificación de la instalación.
Lanzamientos piloto de nutracéuticos: Probar la demanda del mercado en series comerciales cortas antes de invertir en una línea de alta velocidad dedicada.
Cuando una máquina de ampollas pequeña no es la adecuada
Pase a una máquina automática más grande cuando:
Predomina el volumen comercial sostenido: El requisito de aceptar decenas de miles de tarjetas por turno hace que la carga manual de las cavidades o la indexación a baja velocidad resulten antieconómicas.
Las dimensiones del paquete superan el margen de tiempo de formación: Las bandejas para varias jeringas o las tarjetas anchas que superan la superficie de la platina compacta requieren una máquina con banda más ancha.
Se requiere automatización en línea posterior: Los proyectos que necesitan rechazo de visión automatizado vinculado directamente a una encartonadora pertenecen a una línea industrial desde el Catálogo de categorías de máquinas de envasado en blíster GRAND.
3. Máquinas automáticas de blíster de sobremesa frente a compactas
Los compradores suelen comparar dos arquitecturas de equipos:
Unidades manuales o semiautomáticas de sobremesa/de escritorio: Máquinas operadas por personal cualificado donde se forman láminas de película precortadas o tiras cortas de bobina, se llenan a mano, se cubren con papel de aluminio de sellado, se sellan térmicamente y se troquelan en estaciones modulares. Documentación de EZ Blister+ de Sepha Muestra cómo las unidades de sobremesa 3 en 1 separan el conformado, el termosellado y el corte en etapas distintas para lotes de bajo volumen.
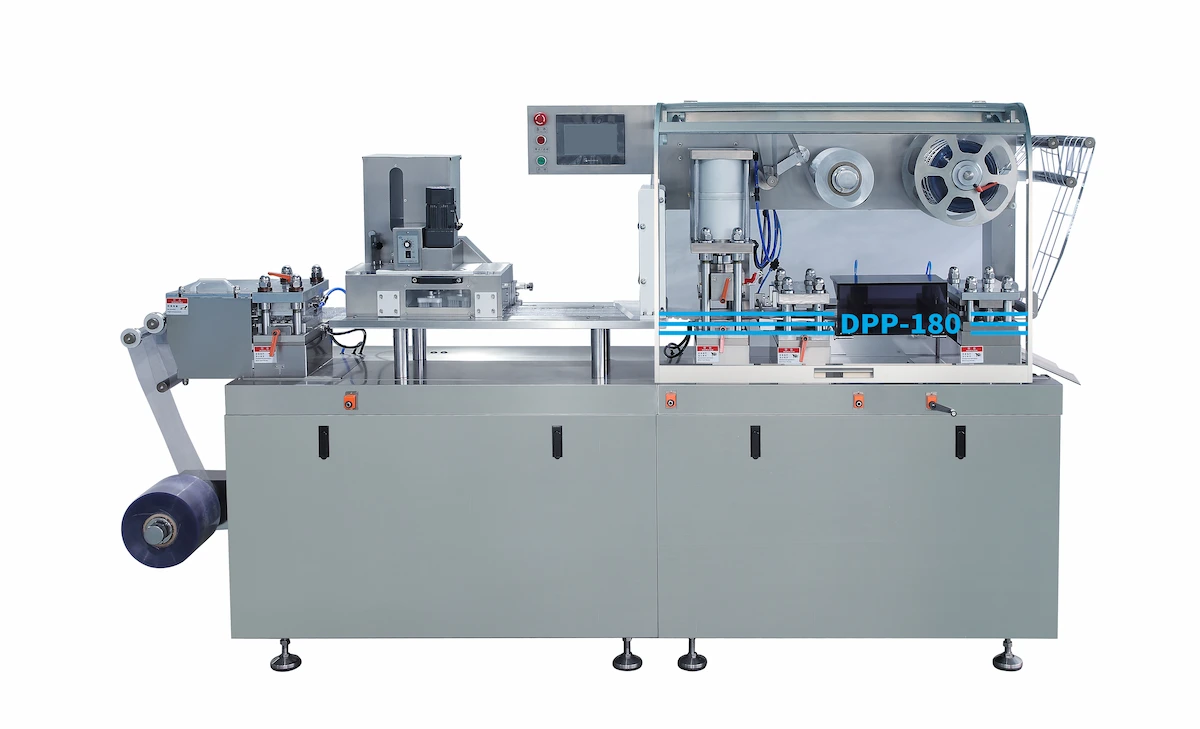
Máquinas automáticas compactas para blísteres: Unidades de piso de alimentación por rollo de nivel básico, como el DPP-80 o Máquina de envasado en blíster de comprimidos DPP-100 en el Catálogo de máquinas de envasado en blíster GRAND—que desenrollan la película y el papel de aluminio, indexando la banda automáticamente a través de estaciones de calentamiento, conformado, alimentación, sellado, codificación y perforación.
Tabla 1: Comparación entre lavadoras de sobremesa manuales/semiautomáticas y lavadoras automáticas compactas
| Dimensión de comparación | De sobremesa/de escritorio (manual o semiautomático) | Máquina automática compacta para blísteres (alimentación por rollo) | Enfoque en la verificación del comprador |
| Huella de máquina | Formato de sobremesa o soporte compacto; como ejemplo documentado, el DG-130 indica unas dimensiones de 635 × 575 × 710 mm y un peso de 115 kg. Verifique la revisión citada. | Formato de pie que requiere espacio libre para pasillo y mantenimiento. Las dimensiones y el peso de la máquina varían considerablemente entre los modelos DPP; utilice el plano de distribución exacto. | Compruebe el ancho de las puertas, la capacidad del ascensor y el acceso para mantenimiento. |
| Nivel de automatización | Procesos de conformado, carga manual, sellado de la platina y troquelado, todos ellos secuenciados por el operario. | Desbobinado automático de bobinas, indexación de la banda, conformado, alimentación mecánica, sellado, codificación y perforación. | Confirme qué estaciones son motorizadas/neumáticas y cuáles requieren accionamiento manual. |
| Participación del operador | Transferencia continua de láminas mediante manipulación manual y carga manual de la cavidad. | Operación de supervisión: carga de bobinas, rellenado de tolvas y control de calidad. | Los cálculos de producción deben basarse en un ritmo de trabajo sostenible por parte del operador, no en pruebas de ciclo único. |
| Idoneidad del lote | Microlotes, ensayos de I+D, lotes de estabilidad y ensayos clínicos (de docenas a unos pocos cientos de tarjetas) con un mínimo desperdicio de película inicial. | Lotes comerciales de tamaño pequeño a mediano donde el enhebrado continuo de la banda se justifica por la longitud de la tirada. | Compare la pérdida de película durante el enhebrado del rollo con las horas de mano de obra manual por lote. |
| Cambio de formato | Pocas piezas de formato (molde de conformado, placa de sellado, matriz de corte); no hay guías de alimentación ni levas de indexación de banda que requieran resincronización. | Requiere el intercambio de herramientas de conformado, sellado y punzonado, así como de las guías de alimentación y los ajustes de indexación. | Solicite una lista completa de piezas de recambio por SKU y defina los criterios de transición de principio a fin. |
| Aplicaciones típicas | Laboratorios de formulación, pruebas de estabilidad, suministros clínicos, farmacias hospitalarias y prototipos de diversas formas. | Producción inicial de tabletas/cápsulas comerciales, envasadores por contrato y líneas de producción piloto. | Adapta la clase de equipo a tu cronograma de lotes de 12 a 24 meses. |
Nota: Las tasas de ciclo específicas, los tiempos de cambio y las configuraciones varían según la revisión del modelo y deben confirmarse en el presupuesto de su proveedor.
4. Siete especificaciones que debes comprobar antes de comprar
Los folletos del catálogo proporcionan información general, no garantías del proyecto. Verifique estas siete especificaciones antes de realizar su pedido.
Tabla 2: Lista de verificación técnica de siete puntos
| # | Especificación a verificar | Qué definir y verificar | Riesgo si se pasa por alto |
| 1 | Dimensiones del producto y muestras | Longitud, anchura, grosor, peso, tolerancias y código de la cápsula/tableta (00#–3#). | Bolsillos poco profundos, bordes de las tabletas aplastados durante el sellado o atascos en el alimentador. |
| 2 | Diseño final del blíster | Dimensiones de la tarjeta (mm × mm), paso de la cavidad, unidades por tarjeta, perforaciones y margen del código de lote. | La disposición de la tarjeta o el troquel para varias tarjetas excede el área utilizable para calentar, sellar o cortar. |
| 3 | Materiales de conformado y sellado | Conformado de láminas de diferentes grosores (PVC, PVDC, PET o aluminio conformado en frío) y láminas de sellado (aluminio PTP, aluminio sobre papel, papel de diálisis). | Los sistemas que solo utilizan termoformado no pueden conformar en frío la aleación de aluminio sin herramientas y fuerza específicas. |
| 4 | Área y profundidad de formación | Ventana de conformado máxima (mm × mm) y profundidad de embutición máxima (mm) indicadas por separado para aluminio plástico y conformado en frío. | Las cavidades profundas se adelgazan o se perforan en las esquinas si la profundidad de embutición excede los límites del material. |
| 5 | Salida aceptada requerida | Salida objetivo indicada en Tarjetas blíster terminadas aceptadas por hora para un número de cavidades definido. | Confundir los granos por hora o los ciclos vacíos por minuto con la salida utilizable de la tarjeta provoca graves deficiencias de capacidad. |
| 6 | Servicios públicos e instalación | Voltaje, fase, carga en kW, presión de aire comprimido (MPa) y caudal (m³/min), además de las necesidades de agua de refrigeración. | Los compresores de aire de laboratorio de tamaño insuficiente provocan caídas de presión que debilitan el proceso de conformado y sellado. |
| 7 | Herramientas, inspección y documentación | Incluye juegos de moldes, tipo de estampado, método de inspección, manuales en inglés, esquemas y protocolo FAT. | Gastos de utillaje no presupuestados, documentación faltante o integridad del precinto no verificada en el momento de la entrega. |
Límites del termoformado frente al conformado en frío
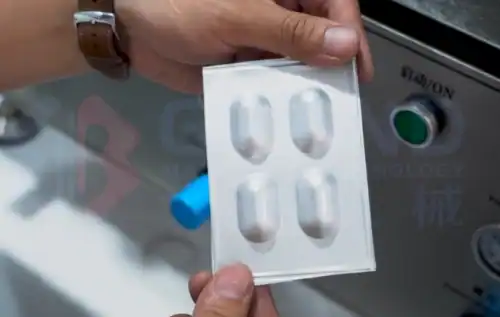
Envases tipo blíster de aluminio conformado en frío (Alu-Alu) de alta barrera y plástico termoformado.
En las evaluaciones de la industria, como por ejemplo: Descripción general de Uhlmann sobre las máquinas para fabricar blísteres farmacéuticos.El método de conformado, el área de formato, la profundidad de embutición y el principio de sellado (placa vs. rotativo) son variables independientes. El conformado en frío de aluminio (Alu-Alu) utiliza estampado mecánico, mientras que el termoformado ablanda la película plástica antes de la formación de la cavidad. La profundidad máxima alcanzable depende del material, las herramientas y la configuración específica de la máquina. Además, el conformado en frío solo da forma a la cavidad; la lámina de la tapa se sigue uniendo mediante termosellado. Confirme tanto la profundidad de conformado como los parámetros de sellado para cada combinación de materiales.
5. ¿Cómo funciona una máquina de envasado en blíster pequeña?
Ya sea que la máquina utilice láminas precortadas o rollos de material, el envasado en blíster consta de seis etapas. Documente los ajustes de formación, sellado y corte, y verifique que el envase final cumpla con los requisitos de calidad e integridad específicos del producto. No se debe asumir que las normas para el envasado de dispositivos médicos esterilizados terminalmente se apliquen automáticamente a los blísteres de comprimidos farmacéuticos.
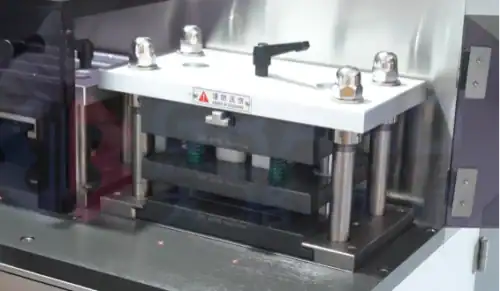
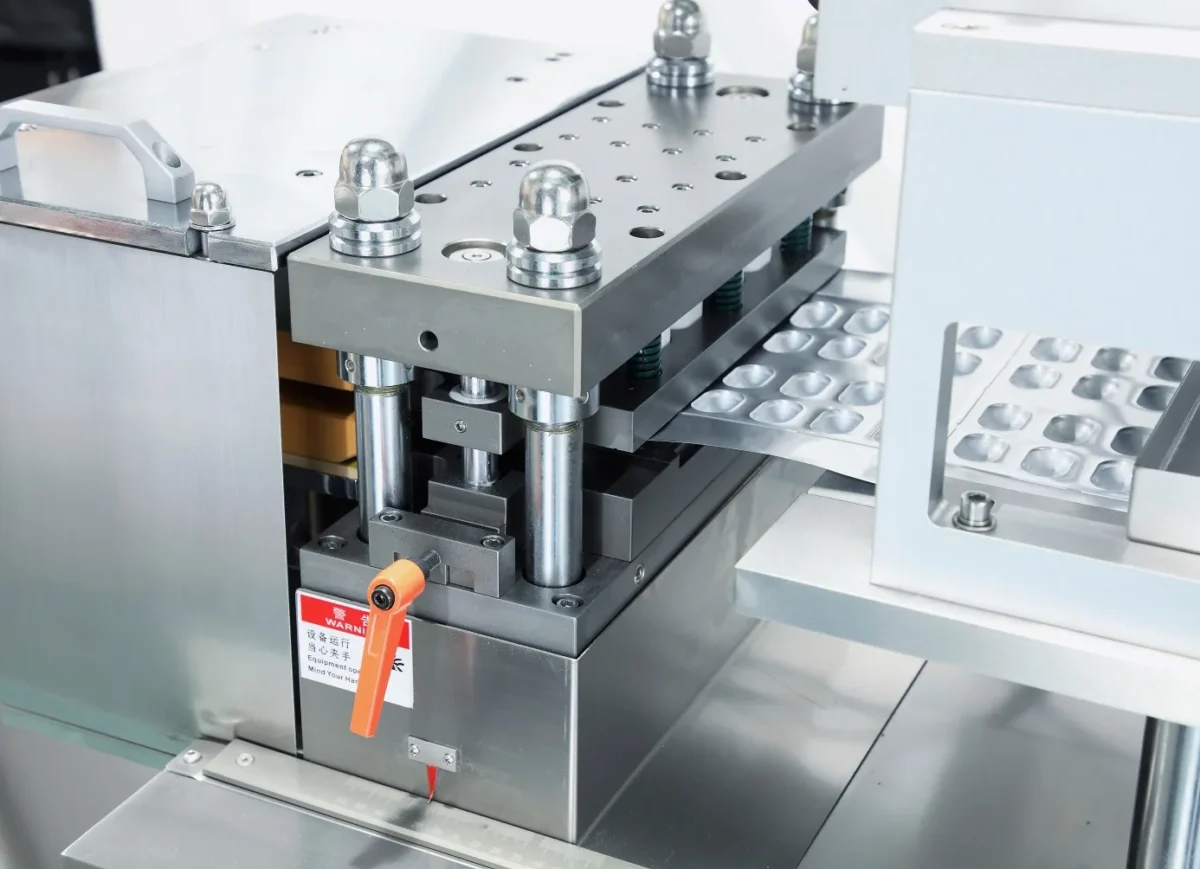
Estación de termosellado de placas que adhiere la lámina de sellado a las cavidades de blíster formadas.
El flujo de trabajo de seis etapas para ampollas
Preparación del material: La película de formación y la lámina de sellado se preparan como láminas precortadas en unidades de sobremesa o se enhebran desde bobinas en máquinas automáticas compactas mientras los calentadores se estabilizan.
Formación: En el termoformado, las placas calefactoras ablandan la película plástica y el aire comprimido a presión crea cavidades uniformes dentro del molde. En el conformado en frío, un punzón mecánico estampa el laminado de aluminio en la matriz hembra sin precalentar la banda.
Cargando producto: Las tabletas o cápsulas se colocan en bolsillos formados, a mano sobre una máquina de blíster de laboratorio (lo que permite un cambio rápido entre cápsulas 00#–3# y tabletas personalizadas) o mediante alimentadores vibratorios/de cepillo en unidades automáticas.
Caza de focas: Las estaciones de placas calefactoras o rotatorias aplican temperatura, presión y tiempo de permanencia controlados para adherir la lámina de sellado a la superficie del blíster, al tiempo que imprimen los códigos de lote, si los hubiera.
Corte: Una troqueladora de precisión o una estación de perforación recorta la lámina o bobina sellada en tarjetas blíster individuales y separa el esqueleto sobrante.
Inspección: Los operarios o los sensores en línea comprueban el llenado de la cavidad, la continuidad del sellado, la legibilidad del código y la precisión del ajuste según los criterios de aceptación acordados, con el apoyo de pruebas de fugas fuera de línea.
Flujo de trabajo del proceso y alcance de la configuración
A lo largo de este flujo de trabajo genérico de seis etapas (Preparación del material → Conformado → Carga del producto → Sellado → Corte → InspecciónLos métodos reales de integración y automatización de estaciones dependen del modelo seleccionado y de las opciones cotizadas. Los compradores siempre deben revisar el plano de distribución mecánica y la secuencia de estaciones para la configuración exacta de la máquina que están adquiriendo.
6. GRAND DG-130: Un ejemplo a escala de laboratorio
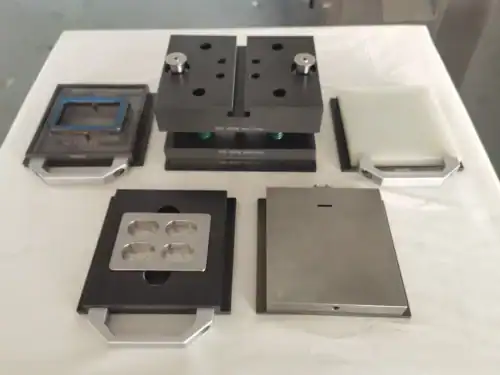
Moldes personalizados intercambiables para el Máquina de blíster de laboratorio GRAND DG-130
La Máquina de envasado en blíster para laboratorio GRAND DG-130—también aparece en la publicación de GRAND sobre el Máquina de blíster de laboratorio para I+D—ilustra cómo se especifica una unidad de sobremesa para laboratorios de formulación, salas de preparación hospitalarias y ensayos con lotes pequeños.
Especificaciones de posicionamiento y catálogo de la aplicación
En el sitio web de GRAND, la DG-130 se posiciona como una unidad de escritorio para formar, termosellar, numerar lotes y cortar blísteres de aluminio-plástico (Alu-PVC) y aluminio-aluminio (Alu-Alu) para cápsulas (00#–3#) y tabletas. Las cifras publicadas en el catálogo Página del producto DG-130 y el Tabla de categorías de máquinas de envasado en blíster GRAND lista:
Materiales aplicables: Aluminio-plástico y aluminio-alu (con película rígida de PVC, papel de aluminio PTP y papel de diálisis listados en la tabla de categorías).
Productividad declarada: 200–700 granos/hora (200–700 unidades/hora en la entrada del blog).
Área y profundidad máximas de conformado: 110 mm × 120 mm; hasta 14 mm de profundidad (Alu-PVC) y 10 mm (Alu-Alu).
Servicios públicos: 220 V, potencia total de 2,6 kW; aire comprimido a 0,4–0,6 MPa y 0,2 m³/min (la tabla de categorías también incluye una potencia del motor principal de 0,75 kW, un rango de carrera de 35–75 mm y refrigeración por agua de grifo/recirculación en la columna manual).
Dimensiones, peso y nivel de ruido: 635 mm × 575 mm × 710 mm, peso neto 115 kg, nivel de ruido <75 dBA.
Cuatro puntos a confirmar en su presupuesto de ingeniería
Las especificaciones publicadas del sitio web son puntos de referencia iniciales, no Compromisos contractuales aprobados por ingeniería. Antes de solicitar un DG-130, confirme cuatro detalles con los ingenieros de GRAND:
Funcionamiento manual frente a funcionamiento semiautomático: Confirme qué pasos de conformado, sellado y corte son controlados por el operario y cuáles están automatizados en la revisión DG-130 indicada. Solicite la secuencia de operación real y la lista de componentes eléctricos, incluyendo cualquier HMI o PLC suministrado.
Producción en blísteres por hora: Dado que 200–700 granos/hora se refiere a unidades de dosificación individuales, pregunte cuántas tarjetas terminadas por hora puede completar un operador con su número específico de cavidades.
Pruebas de integridad del sello: Defina una prueba objetiva de integridad del sellado, un plan de muestreo y criterios de aprobación/rechazo para sus materiales de conformado y sellado antes de la prueba acordada o la prueba de aceptación en fábrica (FAT). Los porcentajes del catálogo por sí solos no constituyen un informe de aceptación.
Buenas Prácticas de Fabricación (BPF) y Alcance Regulatorio: Las menciones en el sitio web sobre "requisitos de GMP" se refieren a la construcción que facilita la limpieza y a la selección de materiales, no a la certificación automática de la FDA ni al cumplimiento de la norma 21 CFR Parte 11 sobre registros electrónicos.
7. Errores comunes en la selección de máquinas de blíster pequeñas
Tenga cuidado con estos cinco errores de selección al comparar máquinas de envasado en blíster pequeñas:
1. Confundir granos/hora con tarjetas blíster/hora
Las tablas de catálogo suelen mezclar unidades: la tabla de categorías de GRAND enumera de 200 a 700 granos/hora para el envasado manual junto con platos/hora, platos/minuto y tiempos/minuto (perforaciones/minuto) para los modelos automáticos. Siempre convierta a tarjetas terminadas:
Tarjetas/hora = Ciclos/Min × Tarjetas/Ciclo × 60
Unidades (granos)/hora = Tarjetas/Hora × Unidades/Tarjeta
A 10 tabletas por tarjeta, 200–700 granos/hora equivalen a De 20 a 70 tarjetas blíster por hora.
2. Elegir el equipo basándose únicamente en la velocidad máxima indicada.
Una alta velocidad cíclica no reduce el coste del lote si los cambios de formato y el registro web consumen horas de preparación y desperdician costosos papeles de aluminio en tiradas cortas.
3. Ignorar la compatibilidad de los materiales y el suministro neumático.
El cambio entre Alu-PVC y Alu-Alu requiere herramientas de conformado específicas y parámetros ajustados. El conformado por presión positiva y el sellado de la platina también dependen de una presión y un flujo de aire estables. Guía de ingeniería de Festo sobre presión neumática y monitorización. Explica que la presión de suministro (MPa) no garantiza la fuerza del actuador si se producen caídas de caudal en compresores o reguladores de tamaño insuficiente.
4. Pasar por alto los requisitos de herramientas
Cada diseño de blíster o tamaño de cápsula requiere herramientas específicas para el formado, sellado y corte. Confirme cuántos juegos de formatos se incluyen en el presupuesto base.
5. No definir los criterios de aceptación
Antes de realizar el pedido, defina el grosor aceptable del bolsillo, los márgenes de sellado planos, la legibilidad del código de lote y los criterios de prueba de fugas para que las pruebas previas al envío tengan puntos de referencia claros de aprobación/rechazo.
8. Qué incluir en su solicitud de cotización
Enviar un paquete de solicitud estructurado ayuda a los ingenieros de GRAND a recomendar si una unidad de sobremesa como la DG-130 o un modelo automático compacto de la Serie DPP Se adapta a tu proyecto. Incluye:
Detalles del producto y muestras: Forma farmacéutica, dimensiones (largo × ancho × grosor), código de tamaño de la cápsula, peso y muestras físicas.
Diseño del blíster: Dimensiones de la tarjeta (mm × mm), disposición de las cavidades, unidades por tarjeta, perforaciones y área de codificación.
Especificaciones del material de embalaje: Tipo/espesor de la lámina de conformado (PVC, PVDC o aluminio conformado en frío) y estructura de la lámina de recubrimiento (aluminio PTP, lámina despegable o papel de diálisis).
Salida aceptada objetivo: Se requiere una buena cantidad de tarjetas blíster por hora, un tamaño de lote adecuado y un nivel aceptable de manipulación manual.
Servicios públicos y espacio disponibles: Voltaje/frecuencia, presión y caudal de aire comprimido, acceso al agua de refrigeración y dimensiones del banco/sala.
Inspección y documentación: Se requieren manuales, esquemas eléctricos, certificados de materiales y expectativas para la prueba de muestra o la prueba de aceptación en fábrica (FAT).
Para obtener un desglose completo de las tablas de alcance de la cotización y los protocolos de prueba previos al envío, consulte nuestra Guía de solicitud de presupuesto para máquinas de envasado en blíster: especificaciones, costes y comprobaciones FAT..
9. Preguntas frecuentes
1. ¿Puede una máquina pequeña de envasado en blíster procesar tanto aluminio-PVC como aluminio-aluminio?
Sí, si la configuración indicada admite tanto el termoformado (para láminas de plástico) como el conformado en frío (para laminados de aluminio). Sin embargo, el cambio de materiales requiere moldes de conformado específicos, ya que las cavidades de aluminio conformadas en frío requieren una geometría diferente y profundidades de embutición menores, además de ajustes en la calefacción y el sellado.
2. ¿Cómo convierto granos/hora o ciclos/minuto a tarjetas blíster/hora?
Si una máquina está clasificada en granos/hora (tabletas o cápsulas individuales por hora), divida por el número de caries por tarjeta (500 granos/hora ÷ 10 caries = 50 tarjetas/hora). Si se clasifica en ciclos/minuto (perforaciones/min), multiplique los ciclos por minuto por las tarjetas perforadas por ciclo, luego multiplique por 60 para obtener tarjetas teóricas por hora.
3. ¿Una máquina de envasado en blíster de sobremesa necesita refrigeración por aire comprimido y agua?
Algunas unidades de sobremesa farmacéuticas requieren aire comprimido limpio y seco (por ejemplo, Página del catálogo DG-130 Se utiliza una presión de 0,4 a 0,6 MPa a 0,2 m³/min para accionar las prensas de conformado y sellado. Algunas configuraciones también utilizan agua de refrigeración del grifo o recirculada. Verifique las conexiones de servicios públicos antes de la instalación.
4. ¿En qué se diferencian las máquinas de blíster manuales, semiautomáticas y automáticas compactas?
Las unidades de sobremesa manuales y semiautomáticas requieren que un operario coloque las láminas de película, introduzca manualmente los productos en los bolsillos formados y mueva las bandejas entre las estaciones de formado, sellado y corte, mientras que los calentadores y temporizadores se controlan mediante botones o una interfaz hombre-máquina (HMI). Las máquinas automáticas compactas desenrollan el material en rollo y realizan de forma continua el formado, la alimentación, el sellado y el perforado.
5. ¿Pueden las máquinas de blíster pequeñas formar cavidades profundas para cápsulas o ampollas grandes?
Sí, dentro de los límites de extracción de la estación. El DG-130 indica profundidades máximas de conformado de 14 mm (Alu-PVC) y 10 mm (Alu-Alu) dentro de un área de 110 mm × 120 mm, mientras que los modelos compactos de piso como el DPP-80 o DPP-100 Dispone de ventanas de conformado y opciones de herramientas específicas para cada modelo. No transfiera las cifras de profundidad de conformado entre modelos; confirme la especificación y el presupuesto de la página del producto actual para la configuración exacta. Envíe las dimensiones 3D del producto para su revisión.
6. ¿La compra de una máquina de blíster para laboratorio garantiza el cumplimiento de las normas GMP o 21 CFR Parte 11?
La compra de ningún equipo garantiza por sí sola el cumplimiento normativo. La construcción higiénica en acero inoxidable y los controles repetibles facilitan las operaciones conforme a las Buenas Prácticas de Fabricación (BPF), pero la certificación cGMP y los controles de registro electrónico según la norma 21 CFR Parte 11 dependen del paquete PLC/HMI ofrecido, la documentación de validación y el sistema de gestión de calidad de su planta.
Conclusión y próximos pasos
Seleccionar Máquina pequeña para envasar en blíster comienza con la separación de la huella de la máquina de las dimensiones del paquete terminado, convirtiendo la velocidad principal en Tarjetas blíster aceptadas por horay adaptando el nivel de automatización al tamaño del lote y a la frecuencia de cambio.
¿Listo para evaluar una solución automática compacta o de sobremesa para sus instalaciones? Envíe su paquete de solicitud a MAGNÍFICO—incluido tu dimensiones del producto, muestras físicas, dibujos de ampollas, Especificaciones del material de embalaje, Salida aceptada requerida, y requisitos de servicios públicos del sitio-y Contacta con el equipo de ingeniería de GRAND para una revisión de idoneidad técnica y un presupuesto específico para la configuración.
Desarrolle su negocio con Grand