Руководство по запросам коммерческих предложений на оборудование для блистерной упаковки: технические характеристики, стоимость и заводские приемочные испытания.
Компактные блистерные упаковочные машины для лабораторий и небольших партий: практическое руководство по выбору.
(Последнее обновление: 16 ноября)
Краткий ответ: А машина для блистерной упаковки Это компактная система формовки, запечатывания и вырубки, разработанная для фармацевтических лабораторий, испытаний стабильности, клинических исследований, больничных аптек и мелкосерийного специализированного производства. При выборе оборудования «маленький» редко означает меньший размер готовой блистерной упаковки. Вместо этого он относится к компактным габаритам машины, требованиям к производительности небольших партий или упрощенным механическим масштабам. Покупателям следует выбирать настольный блок или компактную автоматическую машину, соответствующие геометрии их продукции, структуре барьерной пленки и требуемой производительности в час.
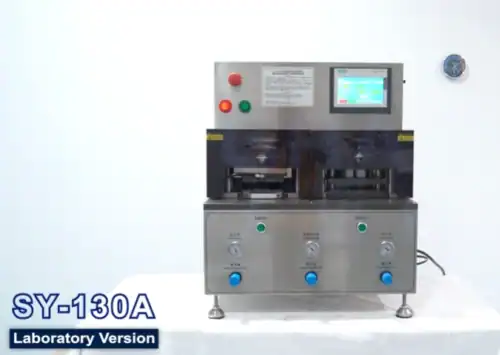
Настольная блистерная упаковочная машина GRAND DG-130 для лабораторных исследований и разработок, а также для мелкосерийной упаковки.
1. Что такое небольшой блистерный упаковочный автомат?
Инженеры по закупкам ищут машина для блистерной упаковки Обычно это делается для решения проблемы несоответствия масштабов. Промышленные линии блистерной упаковки могут занимать значительно больше производственной площади и требуют более длительной настройки, заправки материала и работ по очистке линии. Для коротких партий, предназначенных для испытаний на стабильность или клинических исследований, перед выбором более крупной машины следует сравнить затраты на настройку с фактическими требуемыми объемами производства.
В зависимости от механической конструкции поставщики описывают малогабаритное оборудование как лабораторная блистерная машина, а настольная блистерная упаковочная машина, а настольная блистерная упаковочная машинаили мини-блистерная упаковочная машина.
Разбираем концепцию "малых размеров": занимаемая площадь, размер партии и масштаб оборудования.
Прежде чем запрашивать расценки, уточните, какое именно значение слова «маленький» относится к вашему проекту:
Компактные габариты машины: Достаточно компактный, чтобы проходить через стандартные лабораторные двери, помещаться в служебных лифтах или устанавливаться на усиленном столе без расширения в чистом помещении.
Небольшой объем партии: Партии, состоящие из десятков, сотен или нескольких тысяч блистерных карточек, где минимальные отходы при подготовке к производству и быстрая очистка важнее, чем максимальная скорость цикла.
Малый масштаб оборудования: Автономные установки, выполняющие основные этапы блистерной упаковки — формирование, загрузку, термосварку, пакетное кодирование и резку — без встроенных картонажных машин или роботизированных передающих устройств.
Важно отметить, что небольшая машина делает следующее: нет Это означает меньший размер блистерной карты. При условии, что карта помещается в максимальное формовочное окно станции, компактный блок производит стандартные фармацевтические блистерные карты и карты с глубокими карманами.
Чем отличаются небольшие установки от промышленных линий по производству блистерной упаковки?
Промышленные линии разматывают рулоны толстой пленки, индексируют полотно с помощью сервоприводов, автоматически подают дозирующие устройства с высокой частотой циклов и передают упаковки во встроенные картонажные машины. Малогабаритные машины уменьшают занимаемую площадь и затраты за счет объединения станций, сужения ширины полотна или использования управляемой оператором передачи листов и ручного наполнения.
2. В каких случаях небольшой блистерный аппарат — это правильный выбор?
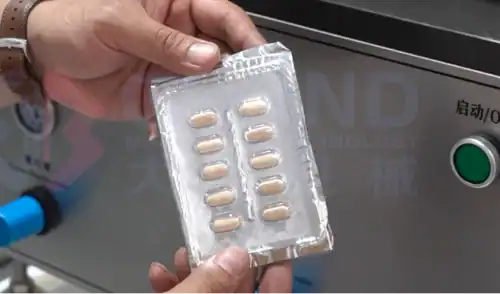
Образцы блистерной упаковки из алюминиево-пластикового (Alu-PVC) композита, изготовленные методом точного литья, для испытаний состава и стабильности.
Выбор машина для блистерной упаковки небольших партий Это позволяет сбалансировать трудозатраты оператора и гибкость формата. При небольших объемах работы скорость переналадки и очистки важнее, чем количество ходов в минуту.
Разработка рецептур, контрольные партии и поставки для клинических исследований.
Настольная или компактная установка для мелкосерийного производства лучше всего подходит, если ваше производство ориентировано на:
Разработка рецептур: Исследование взаимодействия таблеток или капсул с термоформованными ПВХ/ПВДХ-ламинатами по сравнению с холодноформованными алюминиевыми ламинатами с использованием минимального количества пленки.
Партии для испытаний на стабильность и регистрации в соответствии с требованиями ICH: Изготовление репрезентативных герметичных упаковок для исследований стабильности конкретного продукта. Соответствующие требования к пригодности контейнера-крышки, совместимости материалов и целостности зависят от лекарственной формы и нормативного контекста; Рекомендации FDA по системам укупорки контейнеров Обсуждаются эти соображения.
Материалы для клинических испытаний (КТМ): Упаковка небольших партий слепых или многокомпонентных наборов для пациентов с частой сменой кодов партий и оснастки.
Больничные аптеки и помещения для приготовления лекарственных препаратов: В случае необходимости проведения испытаний в индивидуальной дозировке или упаковке, где это позволяют требования к качеству, следует проверить фактический уровень шума оборудования, электроснабжение, габариты и соответствие требованиям квалификации предприятия.
Пилотные запуски нутрицевтических продуктов: Перед инвестированием в специализированную высокоскоростную линию необходимо провести тестирование рыночного спроса в ходе коротких коммерческих циклов.
Когда небольшой аппарат для приготовления блистерной упаковки не подходит
Переходите на более крупную автоматизированную машину, когда:
Доминирует устойчивый объем коммерческих продаж: Необходимость приема десятков тысяч карт за смену делает ручную загрузку в отсеки или низкоскоростную индексацию нерентабельными.
Размеры упаковки превышают диапазон формования: Для лотков с несколькими шприцами или широких карт, превышающих компактную площадь прижимной плиты, требуется машина с более широким полотном.
Необходима автоматизация на последующих этапах производства: Проекты, требующие автоматизированной системы визуального отбраковки, напрямую связанной с картонажной машиной, относятся к промышленным линиям. Каталог оборудования для блистерной упаковки GRAND.
3. Настольные и компактные автоматические блистерные машины.
Покупатели обычно сравнивают две архитектуры оборудования:
Настольные/ручные или полуавтоматические устройства: Машины, обслуживаемые оператором, где предварительно нарезанные листы пленки или короткие полоски полотна формируются, заполняются вручную, покрываются упаковочной пленкой, термосвариваются и вырубаются на модульных станциях. Документация Sepha's EZ Blister+ На рисунке показано, как настольные устройства «3 в 1» разделяют процессы формовки, термосварки и резки на отдельные этапы для мелкосерийного производства.
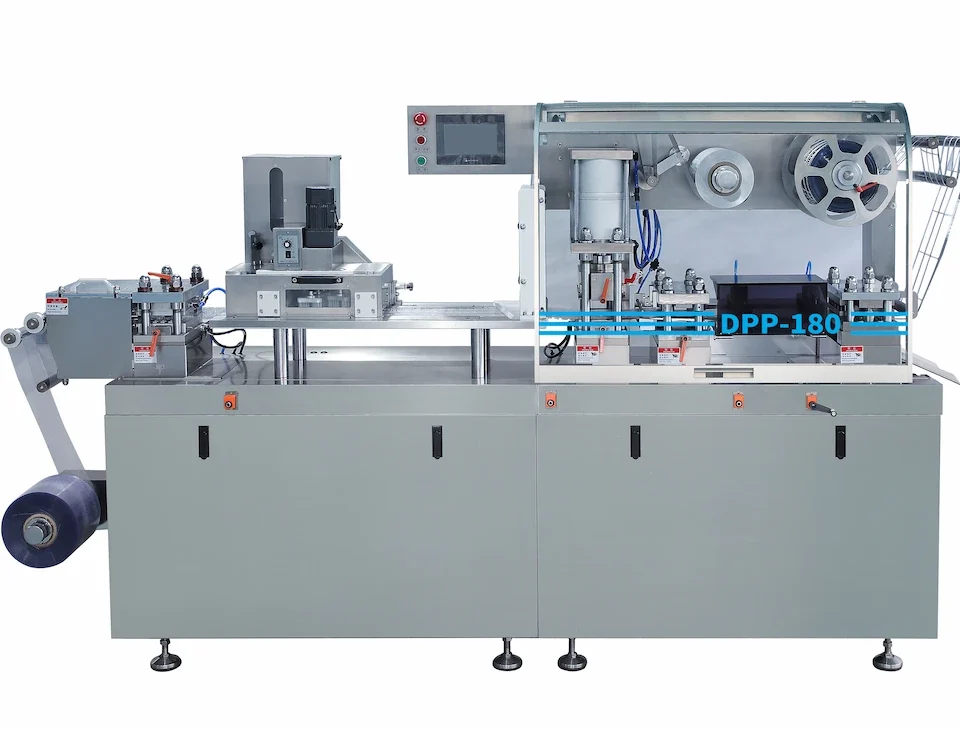
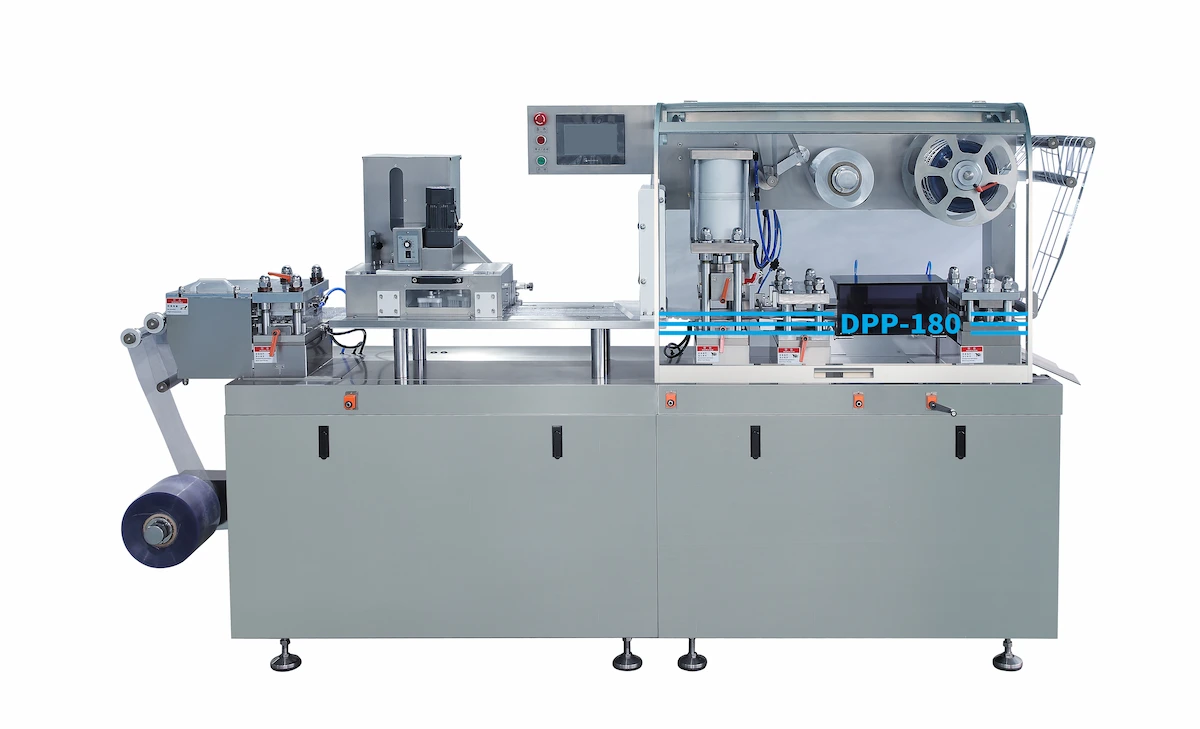
Компактные автоматические блистерные машины: Напольные рулонные стиральные машины начального уровня, такие как DPP-80 или Блистерная упаковочная машина для таблеток DPP-100 в Ассортимент блистерных упаковочных машин GRAND—которые разматывают свернутую пленку и фольгу, автоматически индексируя полотно с помощью станций нагрева, формования, подачи, запайки, кодирования и перфорации.
Таблица 1: Сравнение настольных ручных/полуавтоматических и компактных автоматических пистолетов.
| Размер сравнения | Настольный/настольный (ручной или полуавтоматический) | Компактная автоматическая блистерная машина (с рулонной подачей) | Фокус на проверке покупателя |
| Площадь, занимаемая машиной | Формат настольного или компактного стенда; в качестве примера, в документе DG-130 указаны размеры 635 × 575 × 710 мм и вес 115 кг. Проверьте указанную редакцию. | Напольная компоновка, требующая прохода и пространства для технического обслуживания. Габариты и вес машины существенно различаются в зависимости от модели DPP; используйте точный чертеж компоновки. | Проверьте ширину дверных проемов, вместимость лифта и доступ для технического обслуживания. |
| Уровень автоматизации | Последовательная операция формовки, ручной загрузки, герметизации плиты и вырубки, выполняемая оператором. | Автоматизированная размотка рулонов, индексация полотна, формовка, механическая подача, запайка, кодирование и перфорация. | Уточните, какие станции являются моторизованными/пневматическими, а какие требуют ручного управления. |
| Участие оператора | Непрерывная ручная передача листового материала и ручная загрузка в полость листа. | Контроль за операциями: загрузка катушек, пополнение бункеров и контроль качества. | Расчеты выходной мощности основываются на устойчивом темпе работы оператора, а не на результатах одноцикловых испытаний. |
| Пригодность партии | Микропартии, научно-исследовательские испытания, партии для оценки стабильности и клинические испытания (от десятков до нескольких сотен карточек) с минимальными отходами пленки на начальном этапе. | Небольшие и средние коммерческие партии, где непрерывная намотка полотна оправдана объемом производства. | Сопоставьте потери пленки при намотке в рулон с затратами рабочего времени на каждую партию. |
| Изменение формата | Небольшое количество формованных деталей (формовочная форма, запечатывающая плита, вырубной штамп); отсутствуют направляющие для подачи материала или кулачки индексации полотна, требующие повторной синхронизации. | Требуется замена формовочных, запаечных и штамповочных инструментов, а также направляющих подачи и настроек индексации. | Запросите полный список заменяемых деталей для каждой артикулы и определите критерии завершения процесса переналадки. |
| Типичные применения | Лаборатории по разработке рецептур, испытания на стабильность, клинические материалы, больничные аптеки и прототипы различной формы. | Начальный уровень производства коммерческих таблеток/капсул, контрактная упаковка и пилотные производственные линии. | Согласуйте класс оборудования с расписанием вашей группы обучения на 12-24 месяца. |
Примечание: Конкретные показатели частоты циклов, времени переналадки и конфигурации различаются в зависимости от версии модели и должны быть уточнены в коммерческом предложении поставщика.
4. Семь характеристик, которые следует проверить перед покупкой.
В каталогах приводятся номинальные параметры, а не гарантии проекта. Перед заказом проверьте соответствие этим семи требованиям.
Таблица 2: Контрольный список технической проверки из семи пунктов
| # | Технические характеристики для проверки | Что нужно определить и проверить | Риск, если его не учесть |
| 1 | Размеры изделия и образцы | Длина, ширина, толщина, вес, допуски и код капсулы (00#–3#) таблетки/капсулы. | Неглубокие полости, смятые края таблеток при запайке или застревание в подающем устройстве. |
| 2 | Завершенная компоновка блистера | Размеры карты (мм × мм), шаг ячейки, количество единиц на карте, перфорация и отступ для кода партии. | Размер ячейки картона или количество ячеек в одном штампе превышают полезную площадь для нагрева, запечатывания или резки. |
| 3 | Формовочные и покрывающие материалы | Формирование рулонного материала различной толщины (ПВХ, ПВДХ, ПЭТ или холодноформованный алюминий) и укупорочной пленки (ПТФ-алюминий, бумага-алюминий, диализная бумага). | На установках, предназначенных только для термоформования, холодная формовка алюминия невозможна без специального инструмента и приложения силы. |
| 4 | Площадь и глубина формования | Максимальный диапазон формования (мм × мм) и максимальная глубина вытяжки (мм) указаны отдельно для пластика и алюминия, полученного методом холодной формовки. | Если глубина вытяжки превышает предельные значения для материала, глубокие полости истончаются или образуют точечные отверстия в углах. |
| 5 | Требуемый и принятый результат | Целевой результат указан в количество принятых готовых блистерных упаковок в час для заданного количества полостей. | Путаница между количеством зерен в час или количеством пустых циклов в минуту и объемом полезной продукции на плате приводит к серьезному дефициту производственных мощностей. |
| 6 | Коммунальные услуги и монтаж | Напряжение, фаза, мощность в кВт, давление и расход сжатого воздуха (МПа) (м³/мин), а также потребности в охлаждающей воде. | Недостаточная мощность лабораторных воздушных компрессоров приводит к падению давления, что ослабляет формовочные и герметизирующие свойства. |
| 7 | Инструментарий, контроль качества и документация | В комплект входили наборы пресс-форм, тип тиснения, метод контроля качества, инструкции на английском языке, схемы и протокол заводских приемочных испытаний. | Незапланированные затраты на оснастку, отсутствие документации или непроверенная целостность уплотнения при доставке. |
Пределы термоформования и холодного формования
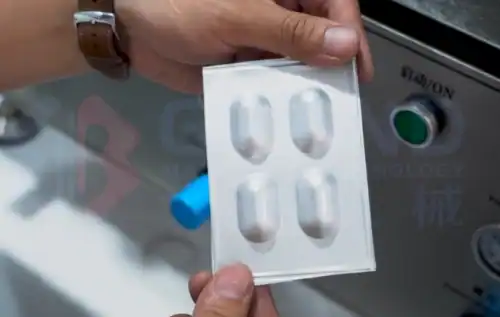
Высокобарьерные блистерные упаковки из холодноформованного алюминия (Alu-Alu) и термоформованного пластика.
В отраслевых оценках, таких как: Обзор фармацевтических блистерных машин, составленный Ульманом.— Метод формования, область форматирования, глубина вытяжки и принцип герметизации (плитная или ротационная) являются независимыми переменными. Холодная формовка алюминия (Alu-Alu) осуществляется с помощью механической штамповки, тогда как термоформовка размягчает пластиковую пленку перед формированием полости. Максимально достижимая глубина зависит от материала, оснастки и конкретной конфигурации станка. Кроме того, холодная формовка только формирует карман; пленка для крышки по-прежнему склеивается термосваркой. Подтвердите как глубину формования, так и параметры герметизации для каждой комбинации материалов.
5. Как работает небольшая блистерная упаковочная машина?
Независимо от того, использует ли машина предварительно нарезанные листы или рулонный материал, блистерная упаковка проходит шесть этапов. Необходимо задокументировать настройки формования, запечатывания и нарезки, а также проверить готовую упаковку на соответствие требованиям к качеству и целостности конкретного продукта. Не следует предполагать, что стандарты для упаковки медицинских изделий, прошедших окончательную стерилизацию, автоматически применяются к блистерным упаковкам фармацевтических таблеток.
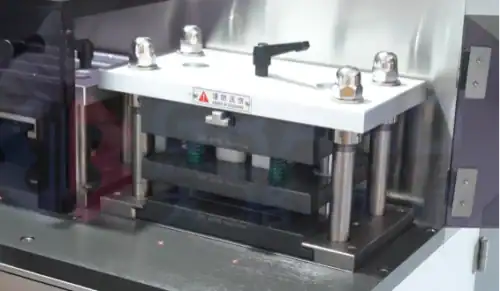
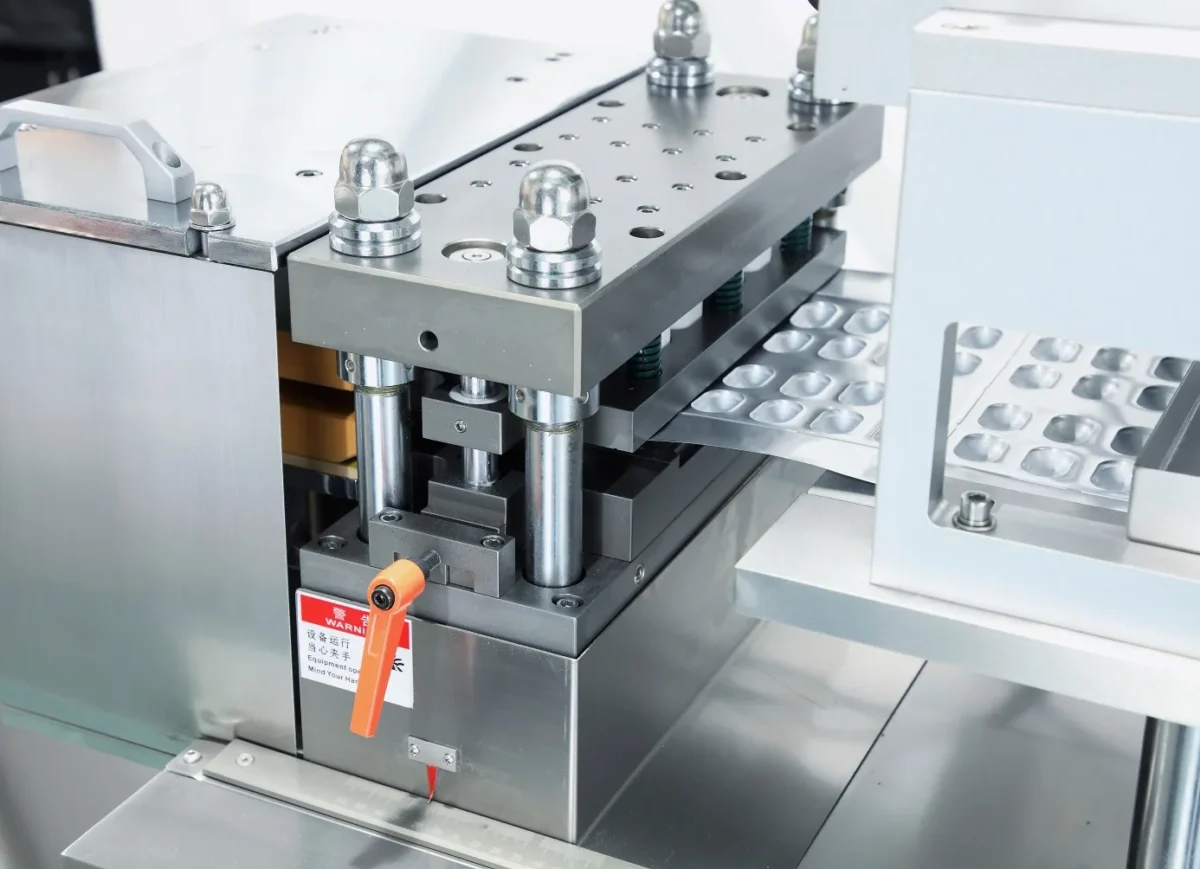
Станция для термосварки с прижимной пластиной, склеивающая пленку для крышек с сформированными блистерными полостями.
Шестиэтапный алгоритм лечения волдырей
Подготовка материалов: Формовочная пленка и пленка для крышек изготавливаются в виде предварительно нарезанных листов на настольных установках или наматываются с катушек на компактных автоматических машинах, пока нагреватели обеспечивают стабилизацию процесса.
Формирование: При термоформовке нагретые пластины размягчают пластиковую пленку, а избыточное давление сжатого воздуха формирует однородные полости внутри формы. При холодной формовке механический пуансон штампует алюминиевый ламинат в матрицу без предварительного нагрева полотна.
Загрузка товара: Таблетки или капсулы помещаются в сформированные ячейки вручную. лабораторная блистерная машина (что позволяет быстро переключаться между капсулами 00#–3# и таблетками, изготовленными по индивидуальному заказу) или с помощью вибрационных/щеточных подающих устройств на автоматических установках.
Уплотнение: Нагревательные плиты или вращающиеся станции обеспечивают контролируемую температуру, давление и время выдержки для склеивания защитной пленки с поверхностью блистера, а также для нанесения тиснения с кодами партий, если таковые имеются.
Резка: Станок для точной штамповки или перфорации обрезает запечатанный лист или полотно на отдельные блистерные карточки и отделяет остатки материала.
Проверка: Операторы или встроенные датчики проверяют заполнение полости, целостность уплотнения, разборчивость кода и точность обрезки на соответствие согласованным критериям приемки, что подтверждается результатами внештатных испытаний на герметичность.
Рабочий процесс и область конфигурации
В рамках этого типового шестиэтапного рабочего процесса (Подготовка материала → Формование → Загрузка изделия → Герметизация → Резка → Контроль качестваФактические методы интеграции станции и автоматизации зависят от выбранной модели и указанных опций. Покупателям всегда следует проверять чертеж механической компоновки и последовательность работы станции, чтобы точно определить, какую именно конструкцию машины они приобретают.
6. GRAND DG-130: Пример лабораторного масштаба
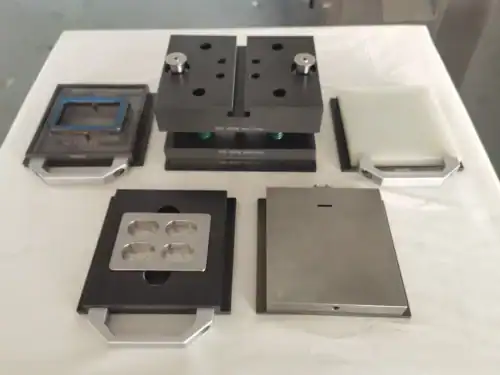
Сменные пресс-формы для изготовления изделий на заказ. Лабораторная блистерная машина GRAND DG-130
The Лабораторная блистерная упаковочная машина GRAND DG-130—также упоминалось в публикации GRAND о лабораторная блистерная машина для НИОКР—иллюстрируют, как настольный прибор используется в лабораториях по разработке рецептур, в помещениях для приготовления пищи в больницах и при проведении мелкосерийных испытаний.
Позиционирование приложений и спецификации каталога
На веб-сайте GRAND DG-130 позиционируется как настольное устройство для формовки, термосварки, нумерации партий и резки блистерных упаковок из алюминиево-пластикового (Alu-PVC) и алюминиево-алюминиевого (Alu-Alu) пластика для капсул (00#–3#) и таблеток. Опубликованные каталожные изображения на Страница продукта DG-130 и Таблица категорий упаковочных машин для блистерной упаковки GRAND список:
Применимые материалы: Алюминий-пластик и алюминий-алю (с жесткой ПВХ-пленкой, алюминиевой фольгой PTP и диализной бумагой, указанными в таблице категорий).
Заявленная производительность: 200–700 зерен/час (200–700 единиц/час в сообщении блога).
Максимальная площадь и глубина формования: 110 мм × 120 мм; глубина до 14 мм (Alu-PVC) и 10 мм (Alu-Alu).
Коммунальные услуги: 220 В, общая мощность 2,6 кВт; сжатый воздух под давлением 0,4–0,6 МПа и скоростью потока 0,2 м³/мин (в таблице категорий также указаны мощность главного двигателя 0,75 кВт, диапазон хода поршня 35–75 мм и охлаждение водопроводной/рециркуляционной водой в столбце «Ручное управление»).
Габариты, вес и уровень шума: 635 мм × 575 мм × 710 мм, вес нетто 115 кг, уровень шума <75 дБА.
Четыре пункта, которые необходимо уточнить в вашем инженерном предложении.
Опубликованные технические характеристики веб-сайта являются отправными точками. нет Утвержденные инженерами контрактные обязательства. Перед заказом DG-130 необходимо уточнить у инженеров GRAND четыре момента:
Ручное и полуавтоматическое управление: Уточните, какие этапы формовки, герметизации и резки контролируются оператором, а какие автоматизированы в указанной редакции DG-130. Запросите фактическую последовательность операций и спецификацию электрооборудования, включая любой предоставленный HMI или PLC.
Производительность в блистерных картах в час: Поскольку производительность составляет 200–700 гран/час для подсчета отдельных доз, уточните, сколько готовых карточек в час может обработать оператор с учетом вашего конкретного количества клеток.
Проверка целостности уплотнения: Перед согласованными испытаниями или заводскими приемочными испытаниями определите объективные критерии проверки герметичности, план выборочного контроля и критерии соответствия/несоответствия для ваших формовочных и покрывных материалов. Одних только данных о процентах, указанных в каталоге, недостаточно для подтверждения приемки.
Надлежащая производственная практика (GMP) и сфера применения нормативных требований: Упоминания на веб-сайтах «требований GMP» относятся к очищаемым конструкциям и выбору материалов, а не к автоматической сертификации FDA или соответствию требованиям 21 CFR Part 11 в отношении электронных записей.
7. Распространенные ошибки при выборе оборудования для производства блистерной упаковки небольшого размера.
При сравнении аппаратов для производства блистерной упаковки малого размера следует избегать пяти ошибок при выборе поставщиков:
1. Путаница между количеством зерен в час и количеством блистерных упаковок в час.
В каталожных таблицах часто смешиваются единицы измерения: в таблице категорий GRAND указано 200–700 гран/час для ручной упаковки, а также пластины/час, пластины/мин и время/мин (пуансоны/мин) для автоматических моделей. Всегда переводите в готовые карточки:
Карты/час = Циклы/мин × Карты/цикл × 60
Единицы (зерна)/час = Карты/час × Единицы/карта
При использовании 10 таблеток на упаковке, производительность составляет 200–700 гран/час, что равно... 20–70 блистерных упаковок в час.
2. Выбор оборудования, основываясь исключительно на заявленной скорости.
Высокая скорость циклической работы не снижает себестоимость партии, если смена формата и веб-регистрация занимают часы на подготовку и приводят к излишним затратам на дорогостоящую фольгу при небольших тиражах.
3. Игнорирование совместимости материалов и пневматического снабжения.
Переход от алюминиево-ПВХ к алюминиево-алюминиевому сплаву требует специальной формовочной оснастки и отрегулированных параметров. Формовка под избыточным давлением и герметизация плит также зависят от стабильного давления и потока воздуха. Руководство Festo по пневматическому давлению и мониторингу поясняется, что давление подачи (МПа) не гарантирует усилие привода, если происходит падение расхода на компрессорах или регуляторах недостаточной мощности.
4. Игнорирование требований к инструментам.
Для каждого типа блистерной упаковки или размера капсул требуется соответствующее оборудование для формовки, запечатывания и резки. Уточните, сколько комплектов форматов включено в базовую смету.
5. Неспособность определить критерии приемки.
Перед оформлением заказа определите допустимую толщину кармана, плоские края шва, разборчивость кода партии и критерии проверки на герметичность, чтобы предэкспортные испытания имели четкие критерии прохождения/непрохождения.
8. Что следует включить в запрос предложений (RFQ)
Отправка структурированного пакета приложений помогает инженерам GRAND рекомендовать, целесообразно ли использовать настольное устройство, подобное этому. ДГ-130 или компактная автоматическая модель от серия ДПП Подходит для вашего проекта. Включите:
Подробная информация о продукте и образцы: Лекарственная форма, размеры (Д × Ш × Толщина), код размера капсулы, вес и физические образцы.
Структура блистерной упаковки: Размеры карты (мм × мм), расположение ячеек, количество единиц на карте, перфорация и область кодирования.
Технические характеристики упаковочных материалов: Тип/толщина формовочного полотна (ПВХ, ПВДХ или алюминий холодного формования) и структура закрывающей фольги (алюминий PTP, отслаивающаяся фольга или диализная бумага).
Целевой допустимый результат: Требуемая производительность: количество качественных блистерных упаковок в час, размер партии и приемлемый уровень ручной обработки.
Имеющиеся коммунальные услуги и помещения: Напряжение/частота, давление и расход сжатого воздуха, доступ к охлаждающей воде, а также габариты лабораторного стола/помещения.
Проверка и документирование: Необходимые руководства, электрические схемы, сертификаты на материалы, а также требования к образцам для заводских приемочных испытаний (FAT).
Для получения полной информации о таблицах объема работ и протоколах предэкспортных испытаний см. наш раздел Руководство по запросам коммерческих предложений на оборудование для блистерной упаковки: технические характеристики, стоимость и заводские приемочные испытания..
9. Часто задаваемые вопросы
1. Может ли одна небольшая блистерная машина производить как изделия из алюминия и ПВХ, так и изделия из алюминия и алюминия?
Да, если указанная конфигурация поддерживает как термоформование (для пластиковых полотен), так и холодное формование (для алюминиевых ламинатов). Однако смена материалов требует специальных формовочных форм, поскольку для холодноформованных алюминиевых полостей необходима другая геометрия полости и меньшая глубина вытяжки, а также корректировка параметров нагрева и герметизации.
2. Как перевести количество зерен в час или циклов в минуту в количество блистерных упаковок в час?
Если машина имеет рейтинг в зерновых/час (количество таблеток или капсул в час) разделить на количество ячеек на карточке (500 гран/час ÷ 10 ячеек = 50 карточек/час). Если указано в циклов/минуту (количество перфораций/мин), умножьте количество циклов в минуту на количество перфорированных карт за цикл, затем умножьте на 60, чтобы получить теоретическое количество карт в час.
3. Требуется ли настольной блистерной упаковочной машине охлаждение сжатым воздухом и водой?
Для работы некоторых настольных фармацевтических приборов требуется чистый сухой сжатый воздух (например, Страница каталога DG-130 (указано 0,4–0,6 МПа при 0,2 м³/мин) для привода формовочных и уплотнительных прессов. В некоторых конфигурациях также используется водопроводная или рециркуляционная охлаждающая вода. Перед установкой проверьте подключение к инженерным сетям.
4. Чем отличаются ручные, полуавтоматические и компактные автоматические блистерные машины?
Ручные и полуавтоматические настольные устройства требуют от оператора позиционирования пленочных листов, ручной загрузки продукции в сформированные ячейки и перемещения лотков между станциями формовки, запайки и резки, в то время как нагреватели и таймеры управляются кнопками или интерфейсом HMI. Компактные автоматические машины непрерывно разматывают рулонный материал и выполняют индексацию, формовку, подачу, запайку и перфорацию.
5. Могут ли небольшие блистерные машины формировать глубокие ячейки для больших капсул или ампул?
Да, в пределах допустимых параметров станции. Для модели DG-130 указана максимальная глубина формовки 14 мм (алюминий-ПВХ) и 10 мм (алюминий-алюминий) в пределах площади 110 мм × 120 мм, в то время как компактные напольные модели, такие как DPP-80 или ДПП-100 Имейте специфические для каждой модели окна формовки и варианты оснастки. Не переносите данные о глубине формовки между моделями; для точной конфигурации подтвердите спецификацию и коммерческое предложение на текущей странице продукта. Предоставьте 3D-размеры изделия для проверки полости.
6. Гарантирует ли покупка лабораторного блистерного аппарата соответствие требованиям GMP или 21 CFR Part 11?
Приобретение оборудования само по себе не гарантирует соответствия нормативным требованиям. Гигиеничная конструкция из нержавеющей стали и воспроизводимые элементы управления поддерживают работу в соответствии с требованиями GMP, но соответствие требованиям cGMP и электронные системы учета в соответствии с 21 CFR Part 11 зависят от предлагаемого пакета ПЛК/HMI, документации по валидации и системы управления качеством вашего предприятия.
Заключение и дальнейшие шаги
Выбор правильного машина для блистерной упаковки Начинается с отделения габаритов оборудования от размеров готовой упаковки, что позволяет преобразовать заявленную скорость в количество принимаемых блистерных карт в часа также подбор уровня автоматизации в соответствии с размером партии и частотой переналадки.
Готовы оценить настольное или компактное автоматизированное решение для вашего предприятия? Отправьте пакет документов с описанием вашей заявки по адресу: ГРАНД—включая ваш размеры изделия, физические образцы, рисунки пузырей, технические характеристики упаковочных материалов, требуемый принятый вывод, и требования к инженерным сетям объекта-и свяжитесь с инженерной командой GRAND. для проведения технической оценки пригодности и составления коммерческого предложения с учетом конкретной конфигурации.
Развивайте свой бизнес с Grand