Blister Ambalaj Makinesi Teklif Talebi Kılavuzu: Özellikler, Maliyetler ve FAT Kontrolleri
Laboratuvarlar ve Küçük Partiler İçin Küçük Blister Paketleme Makinesi: Pratik Bir Seçim Kılavuzu
(Son Güncelleme: 16 Kasım)
Kısa Cevap: A küçük blister ambalaj makinesi Bu, ilaç formülasyon laboratuvarları, stabilite testleri, klinik malzemeler, hastane eczaneleri ve düşük hacimli özel üretim için tasarlanmış kompakt bir şekillendirme, mühürleme ve kalıp kesme sistemidir. Ekipman tedarikinde, "küçük" nadiren daha küçük bir bitmiş blister kart anlamına gelir. Bunun yerine, kompakt bir makine ayak izini, küçük parti üretim gereksinimlerini veya basitleştirilmiş bir mekanik ölçeği ifade eder. Alıcılar, ürün geometrisini, bariyer film yapısını ve saatte kabul edilmesi gereken kart sayısını, tezgah üstü bir üniteye veya kompakt bir otomatik makineye uygun hale getirmelidir.
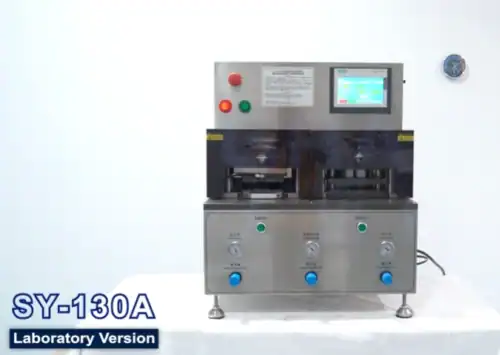
GRAND DG-130 tezgah üstü blister ambalaj makinesi, laboratuvar Ar-Ge çalışmaları ve küçük ölçekli ambalajlama için idealdir.
1. Küçük Blister Paketleme Makinesi Nedir?
Satın alma mühendisleri arıyor küçük blister ambalaj makinesi Genellikle ölçek uyumsuzluğunu çözüyorlar. Endüstriyel blister hatları önemli ölçüde daha fazla üretim alanı kaplayabilir ve daha uzun kurulum, malzeme geçirme ve hat temizleme çalışmaları gerektirebilir. Kısa süreli stabilite veya klinik partiler için, daha büyük makineyi seçmeden önce bu kurulum yükünü gerçek kabul edilebilir çıktı gereksinimiyle karşılaştırın.
Tedarikçiler, mekanik yapısına bağlı olarak küçük ölçekli ekipmanları şu şekilde tanımlarlar: laboratuvar kabarcık makinesi, A tezgah üstü blister ambalaj makinesi, A masaüstü blister ambalaj makinesiveya bir mini blister ambalaj makinesi.
"Küçük" Ölçekli Üretimin İncelenmesi: Alan Kaplama, Parti Büyüklüğü ve Makine Ölçeği
Teklif istemeden önce, projeniz için "küçük" kelimesinin hangi anlamının geçerli olduğunu netleştirin:
Küçük makine boyutu: Standart laboratuvar kapılarından geçebilecek, servis asansörlerine sığabilecek veya temiz oda genişletmesine gerek kalmadan güçlendirilmiş bir tezgah üzerine yerleştirilebilecek kadar kompakttır.
Küçük parti hacmi: Parti başına onlarca, yüzlerce veya birkaç bin blister karttan oluşan üretimlerde, minimum kurulum atığı ve hızlı temizleme, en yüksek döngü hızından daha önemlidir.
Küçük ölçekli ekipman: Bağımsız üniteler, entegre kartonlama makinelerine veya robotik transfer bağlantılarına ihtiyaç duymadan, blister ambalajın temel adımlarını (şekillendirme, yükleme, ısı yalıtımı, parti kodlama ve kesme) gerçekleştirir.
Önemlisi, küçük bir makine bunu yapar. Olumsuz Bu, daha küçük bir blister kart anlamına gelir. Kartın istasyonun maksimum şekillendirme penceresine sığması koşuluyla, kompakt bir ünite standart farmasötik blister kartlar ve derin cepli düzenler üretir.
Küçük Üniteler Endüstriyel Kabarcık Hatlarından Nasıl Farklıdır?
Endüstriyel hatlar, kalın film rulolarını açar, servo sürücüler aracılığıyla filmi indeksler, dozaj ünitelerini yüksek çevrim hızlarında otomatik olarak besler ve paketleri hat içi kartonlama makinelerine aktarır. Küçük ölçekli makineler, istasyonları birleştirerek, film genişliğini daraltarak veya operatör tarafından yönetilen tabaka transferi ve elle doldurma yöntemlerini kullanarak alan kullanımını ve maliyeti azaltır.
2. Küçük bir blister ambalaj makinesi ne zaman doğru seçimdir?
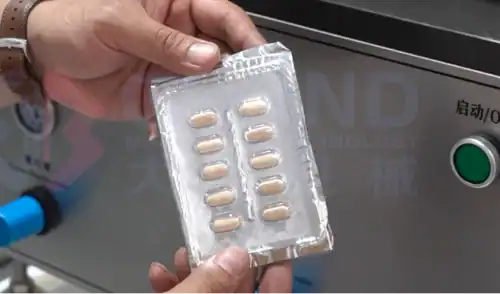
Formülasyon ve stabilite denemeleri için hassas kalıplama yöntemiyle üretilmiş alüminyum-plastik (Alu-PVC) blister numuneleri.
Seçmek küçük parti blister ambalaj makinesi Operatörün iş yükünü format esnekliğiyle dengeler. Düşük hacimli işlerde, dakikadaki vuruş sayısından ziyade geçiş ve temizleme hızı daha önemlidir.
Formülasyon Ar-Ge, Stabilite Partileri ve Klinik Malzemeler
İşletmenizin odak noktası aşağıdakiler olduğunda tezgah üstü veya kompakt küçük ölçekli bir ünite en uygunudur:
Formülasyon Ar-Ge'si: Tabletlerin veya kapsüllerin, minimum film kullanılarak termoform PVC/PVDC ve soğuk şekillendirilmiş alüminyum laminatlarla nasıl etkileşime girdiğinin incelenmesi.
ICH stabilite ve kayıt partileri: Ürüne özgü stabilite çalışmaları için temsili, sızdırmaz ambalajlar üretmek. İlgili kap-kapatma uygunluğu, malzeme uyumluluğu ve bütünlük gereksinimleri, dozaj formuna ve düzenleyici bağlama bağlıdır; FDA'nın konteyner kapatma sistemlerine ilişkin kılavuzu Bu hususları ele almaktadır.
Klinik araştırma materyalleri (KTM): Sık sık parti kodu ve kalıp değişiklikleriyle, az sayıda, gizli veya çoklu dozajlı hasta kitlerinin paketlenmesi.
Hastane eczaneleri ve ilaç hazırlama odaları: Uygulanabilir kalite gereksinimlerinin izin verdiği durumlarda potansiyel tek doz veya ambalaj denemeleri yapılabilir. Tesis için makinenin gerçek gürültü seviyesi, elektrik beslemesi, kapladığı alan ve yeterlilik gereksinimleri doğrulanmalıdır.
Pilot besin takviyesi lansmanları: Özel bir yüksek hızlı hat yatırımı yapmadan önce, kısa süreli ticari seferlerle pazar talebini test etmek.
Küçük bir kabarcık oluşturma makinesinin uygun olmadığı durumlar
Aşağıdaki durumlarda daha büyük bir otomatik makineye geçin:
Sürekli ticari hacim baskın konumdadır: Vardiya başına on binlerce kabul edilmiş karta ihtiyaç duyulması, manuel kart yuvası yükleme veya düşük hızlı indekslemeyi ekonomik olmaktan çıkarır.
Paket boyutları şekillendirme aralığını aşıyor: Çoklu şırınga tepsileri veya kompakt baskı tablası alanını aşan geniş kartlar, daha geniş bantlı bir makine gerektirir.
Üretim hattının sonuna doğru otomasyon gereklidir: Doğrudan kartonlama makinesine bağlı otomatik görüntü reddi gerektiren projeler, endüstriyel bir hatta yer almalıdır. GRAND blister ambalajlama makinesi kategori kataloğu.
3. Masaüstü ve Kompakt Otomatik Kabarcık Oluşturma Makineleri
Alıcılar genellikle iki ekipman mimarisini karşılaştırır:
Tezgah Üstü / Masa Üstü Manuel veya Yarı Otomatik Cihazlar: Operatör tarafından kullanılan makinelerde, önceden kesilmiş film tabakaları veya kısa şeritler oluşturulur, elle doldurulur, folyo ile kaplanır, ısı ile yapıştırılır ve modüler istasyonlar boyunca kalıpla kesilir. Sepha'nın EZ Blister+ dokümantasyonu Bu, masaüstü 3'ü 1 arada ünitelerin, düşük hacimli üretim partileri için şekillendirme, ısı yalıtımı ve kesme işlemlerini ayrı aşamalara nasıl ayırdığını gösterir.
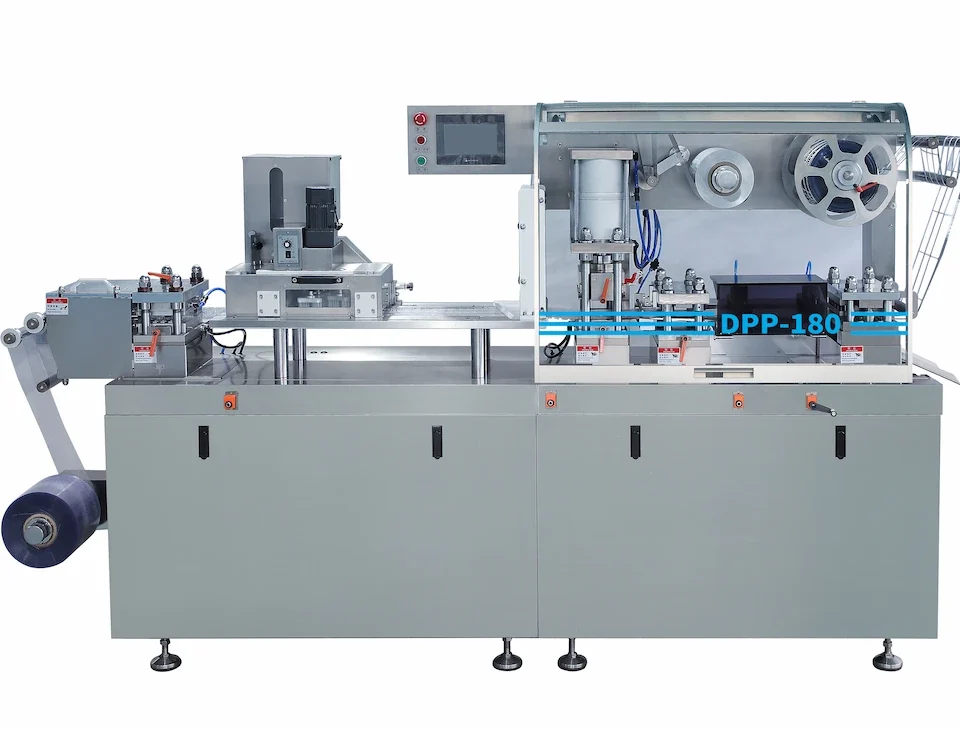
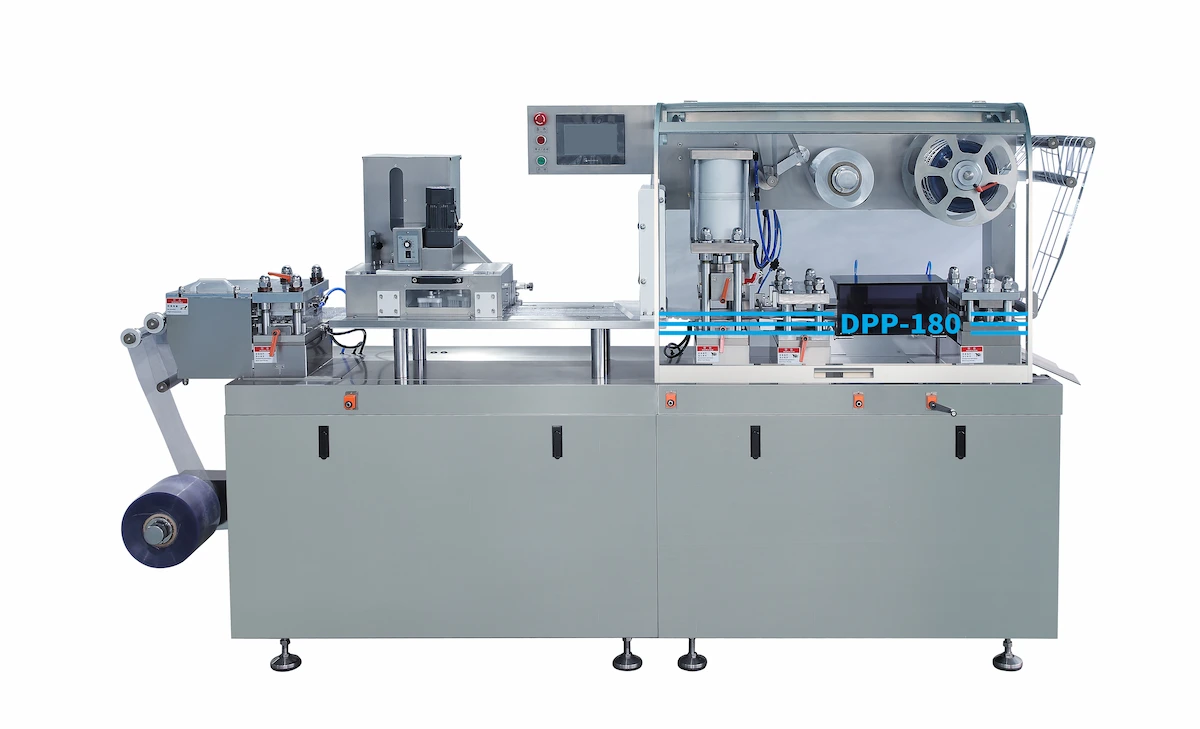
Kompakt Otomatik Kabarcık Oluşturma Makineleri: Giriş seviyesi rulo beslemeli zemin üniteleri—örneğin DPP-80 veya DPP-100 tablet blister paketleme makinesi içinde GRAND blister ambalaj makinesi portföyü—bu makineler, rulo halindeki film ve folyoları açarak, ısıtma, şekillendirme, besleme, mühürleme, kodlama ve delme istasyonları aracılığıyla şeridi otomatik olarak indeksler.
Tablo 1: Masaüstü Manuel/Yarı Otomatik ve Kompakt Otomatik Yazıcı Karşılaştırması
| Karşılaştırma Boyutu | Tezgah Üstü / Masaüstü (Manuel veya Yarı Otomatik) | Kompakt Otomatik Blister Makinesi (Rulo Beslemeli) | Alıcı Doğrulama Odak Noktası |
| Makine Ayak İzi | Tezgah üstü veya kompakt stand formatı; belgelenmiş bir örnek olarak, DG-130'da 635 × 575 × 710 mm ve 115 kg ölçüleri belirtilmiştir. Alıntılanan revizyonu doğrulayın. | Zemin üzerine yerleştirilen model, koridor ve bakım alanı gerektirir. Boyutlar ve makine ağırlığı DPP modelleri arasında önemli ölçüde değişiklik gösterir; lütfen tam yerleşim planını kullanın. | Kapı genişliklerini, asansör kapasitesini ve bakım erişimini kontrol edin. |
| Otomasyon Seviyesi | Operatör tarafından sırayla şekillendirme, elle yükleme, baskı tablası sızdırmazlığı ve kalıp kesme işlemleri. | Otomatik rulo açma, web indeksleme, şekillendirme, mekanik besleme, mühürleme, kodlama ve delme. | Hangi istasyonların motorlu/pnömatik, hangilerinin manuel işlem gerektirdiğini doğrulayın. |
| Operatör Katılımı | Sürekli elle kağıt transferi ve manuel kalıp yükleme. | Denetim operasyonu: makaraların yüklenmesi, haznelerin yeniden doldurulması ve kalitenin izlenmesi. | Çıktı hesaplamalarını tek döngülü testlere değil, operatörün sürdürülebilir çalışma temposuna göre yapın. |
| Parti Uygunluğu | Minimum başlangıç film atığıyla mikro partiler, Ar-Ge denemeleri, stabilite partileri ve klinik çalışmalar (onlarca ila birkaç yüz kart). | Sürekli web iplikleme işleminin, üretim uzunluğu nedeniyle haklı görüldüğü küçük ve orta ölçekli ticari üretim partileri. | Rulo film geçirme kaybını, parti başına harcanan manuel işçilik saatleriyle karşılaştırın. |
| Biçim Değişikliği | Az sayıda kalıp parçası (şekillendirme kalıbı, sızdırma plakası, kesme kalıbı); yeniden zamanlama gerektiren besleme rayları veya web indeksleme kamları yok. | Şekillendirme, mühürleme ve delme aletlerinin yanı sıra besleme raylarının ve indeks ayarlarının değiştirilmesini gerektirir. | Her bir ürün kodu (SKU) için eksiksiz bir parça değiştirme listesi isteyin ve geçişin başlangıcından bitişine kadar olan kriterleri tanımlayın. |
| Tipik Uygulamalar | Formülasyon laboratuvarları, stabilite testleri, klinik malzemeler, hastane eczaneleri ve çok şekilli prototipler. | Giriş seviyesi ticari tablet/kapsül üretimleri, fason paketleme ve pilot üretim hatları. | Ekipman sınıfını 12 ila 24 aylık üretim takviminize uygun hale getirin. |
Not: Belirli çevrim hızları, geçiş süreleri ve konfigürasyonlar model revizyonuna göre değişiklik gösterir ve tedarikçi teklifinizde teyit edilmelidir.
4. Satın Almadan Önce Kontrol Edilmesi Gereken Yedi Özellik
Katalog broşürleri proje garantisi değil, nominal sınırlar sunar. Sipariş vermeden önce bu yedi özelliği doğrulayın.
Tablo 2: Yedi Maddelik Teknik Doğrulama Kontrol Listesi
| # | Kontrol Edilecek Özellikler | Neleri Tanımlamalı ve Doğrulamalıyız? | Göz ardı edilirse risk |
| 1 | Ürün Ölçüleri ve Numuneleri | Tablet/kapsül uzunluğu, genişliği, kalınlığı, ağırlığı, toleransları ve kapsül kodu (00#–3#). | Sığ cepler, kapatma sırasında ezilmiş tablet kenarları veya besleme tıkanmaları. |
| 2 | Bitmiş Blister Ambalaj Tasarımı | Kart boyutları (mm × mm), oyuk aralığı, kart başına adet, delik sayısı ve parti kodu kenar boşluğu. | Kart düzeni veya çoklu kart kalıbı, kullanılabilir ısıtma, mühürleme veya kesme alanını aşıyor. |
| 3 | Şekillendirme ve Kaplama Malzemeleri | Web malzemesinin kalınlığı/kalitesi (PVC, PVDC, PET veya soğuk şekillendirilmiş alüminyum) ve kaplama folyosu (PTP alüminyum, kağıt alüminyum, diyaliz kağıdı). | Sadece termoform yapabilen sistemler, özel aletler ve kuvvet olmadan alüminyum-alüminyumun soğuk şekillendirilmesini sağlayamaz. |
| 4 | Şekillendirme Alanı ve Derinliği | Plastik ve soğuk şekillendirilmiş alüminyum için maksimum şekillendirme aralığı (mm × mm) ve maksimum çekme derinliği (mm) ayrı ayrı belirtilmiştir. | Çekme derinliği malzeme sınırlarını aşarsa, derin oyuklar köşelerde incelir veya iğne deliği şeklinde açılır. |
| 5 | Gerekli Kabul Edilen Çıktı | Hedef çıktı şu şekilde belirtilmiştir: saatte kabul edilen bitmiş blister kart sayısı Belirli bir boşluk sayısı için. | Saat başına işlenen tane sayısı veya dakika başına boş döngü sayısını kullanılabilir kart çıktısıyla karıştırmak ciddi kapasite yetersizliklerine yol açar. |
| 6 | Altyapı ve Tesisat | Gerilim, faz, kW yük, basınçlı hava basıncı (MPa) ve debisi (m³/dak), ayrıca soğutma suyu ihtiyaçları. | Yetersiz boyutlandırılmış laboratuvar hava kompresörleri, şekillendirme ve sızdırmazlığı zayıflatan basınç düşüşlerine neden olur. |
| 7 | Aletler, Muayene ve Dokümantasyon | İçerisinde kalıp setleri, kabartma tipi, muayene yöntemi, İngilizce kılavuzlar, şemalar ve FAT protokolü bulunmaktadır. | Bütçeye dahil edilmemiş kalıp maliyetleri, eksik dokümantasyon veya teslimat sırasında conta bütünlüğünün doğrulanmamış olması. |
Termoform ve Soğuk Şekillendirme Sınırlamaları
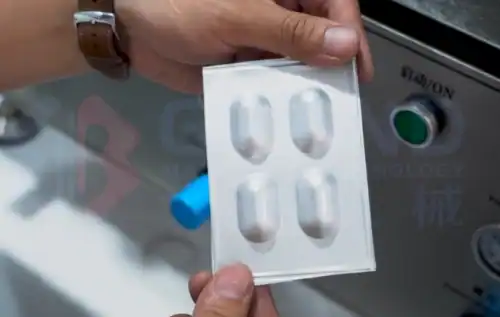
Yüksek bariyerli soğuk şekillendirilmiş alüminyum (Alu-Alu) ve termoform plastik blister ambalajlar
Sektör değerlendirmelerinde—örneğin— Uhlmann'ın ilaç blister makinelerine ilişkin genel değerlendirmesi—Şekillendirme yöntemi, format alanı, çekme derinliği ve sızdırma prensibi (plaka tipi vs. döner tip) bağımsız değişkenlerdir. Soğuk şekillendirme alüminyum (Alu-Alu) mekanik damgalama kullanırken, termoformlama kalıp oluşumundan önce plastik filmi yumuşatır. Elde edilebilecek maksimum derinlik, malzemeye, takıma ve özel makine konfigürasyonuna bağlıdır. Dahası, soğuk şekillendirme sadece cebi şekillendirir; kapak folyosu hala ısı yalıtımı ile yapıştırılır. Her malzeme kombinasyonu için hem şekillendirme derinliğini hem de sızdırma parametrelerini doğrulayın.
5. Küçük bir blister ambalaj makinesi nasıl çalışır?
Makine ister önceden kesilmiş levhalar ister rulo malzeme kullansın, blister ambalajlama altı aşamadan oluşur. Şekillendirme, mühürleme ve kesme ayarlarını belgeleyin ve bitmiş ambalajı ürüne özgü kalite ve bütünlük gereksinimlerine göre doğrulayın. Son sterilizasyon işleminden geçirilmiş tıbbi cihaz ambalajlarına ilişkin standartların, farmasötik tablet blister ambalajlarına otomatik olarak uygulanacağı varsayılmamalıdır.
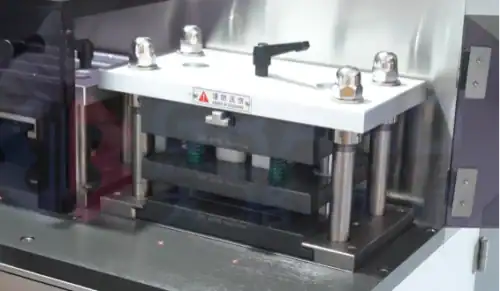
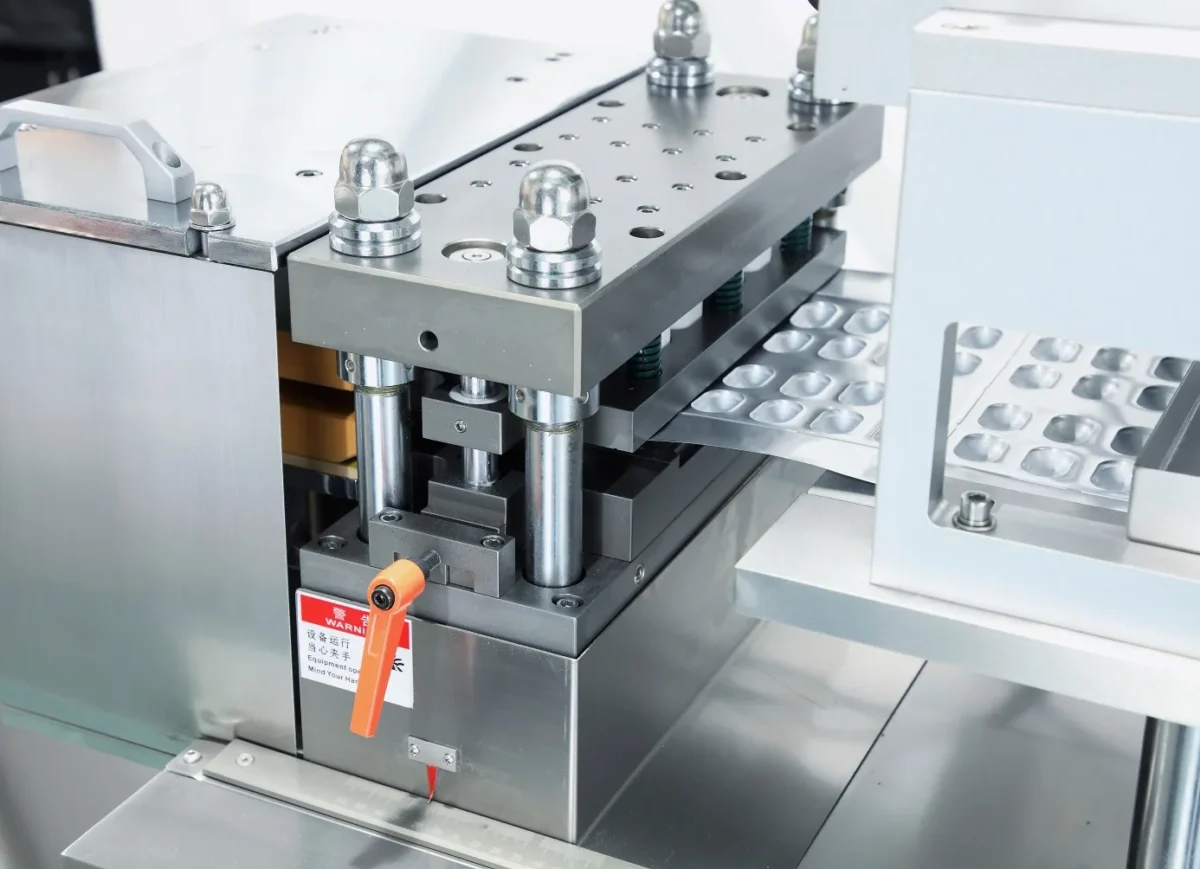
Isı yalıtım plakası istasyonu, kapak folyosunu oluşturulmuş blister boşluklarına yapıştırır.
Altı Aşamalı Kabarcık Tedavisi İş Akışı
Malzeme Hazırlığı: Şekillendirme filmi ve kaplama folyosu, tezgah üstü ünitelerde önceden kesilmiş tabakalar halinde hazırlanır veya ısıtıcılar stabilizasyon sağlarken kompakt otomatik makinelerde makaralardan geçirilir.
Oluşturma: Termoformlamada, ısıtılmış plakalar plastik filmi yumuşatır ve pozitif basınçlı hava kalıbın içinde düzgün boşluklar oluşturur. Soğuk şekillendirmede ise, mekanik bir zımba, alüminyum laminatı önceden ısıtma yapılmadan dişi kalıba bastırır.
Ürün Yükleniyor: Tabletler veya kapsüller, elle oluşturulan ceplere yerleştirilir. laboratuvar kabarcık makinesi (00#–3# kapsülleri ve özel tabletler arasında hızlı geçişe olanak tanır) veya otomatik ünitelerdeki titreşimli/fırçalı besleyiciler aracılığıyla.
Sızdırmazlık: Isıtmalı baskı tablası veya döner istasyonlar, kaplama folyosunu blister yüzey alanına yapıştırmak için kontrollü sıcaklık, basınç ve bekleme süresi uygular ve varsa parti kodlarını kabartarak işler.
Kesme: Hassas bir kalıp veya delme istasyonu, mühürlü tabakayı veya şeridi ayrı ayrı blister kartlara keser ve atık iskeleti ayırır.
Denetleme: Operatörler veya hat içi sensörler, çevrim dışı sızıntı testleriyle desteklenen, üzerinde anlaşmaya varılmış kabul kriterlerine göre boşluk dolumunu, conta sürekliliğini, kod okunabilirliğini ve kesim doğruluğunu kontrol eder.
Süreç İş Akışı ve Yapılandırma Kapsamı
Bu genel altı aşamalı iş akışı boyunca (Malzeme Hazırlığı → Şekillendirme → Ürün Yükleme → Sızdırmazlık → Kesme → Kontrolİstasyon entegrasyonu ve otomasyon yöntemleri, seçilen modele ve sunulan seçeneklere bağlıdır. Alıcılar, satın aldıkları makinenin tam konfigürasyonu için mekanik yerleşim çizimini ve istasyon sıralamasını her zaman incelemelidir.
6. GRAND DG-130: Laboratuvar Ölçekli Bir Örnek
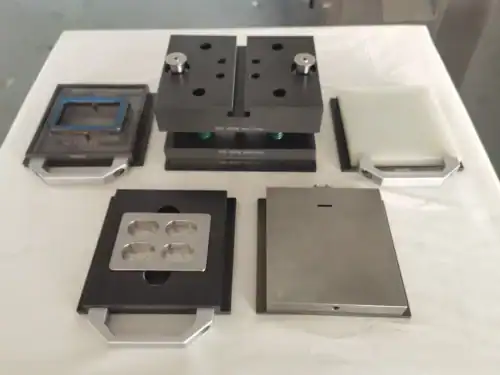
Değiştirilebilir özel kalıplar için GRAND DG-130 laboratuvar blister makinesi
The GRAND DG-130 Laboratuvar Tipi Blister Paketleme Makinesi—GRAND'ın yayınladığı yazıda da yer almaktadır. Ar-Ge için laboratuvar tipi blister makinesi—Bu örnek, formülasyon laboratuvarları, hastane hazırlık odaları ve küçük ölçekli denemeler için tezgah üstü bir ünitenin nasıl tasarlandığını göstermektedir.
Uygulama Konumlandırma ve Katalog Özellikleri
GRAND web sitesinde DG-130, kapsüller (00#–3#) ve tabletler için alüminyum-plastik (Alu-PVC) ve alüminyum-alüminyum (Alu-Alu) blister ambalajların şekillendirilmesi, ısı ile kapatılması, parti numaralandırılması ve kesilmesi için masaüstü bir ünite olarak konumlandırılmıştır. Yayınlanan katalog rakamları DG-130 ürün sayfası ve GRAND blister ambalaj makinesi kategori tablosu liste:
Kullanılabilir Malzemeler: Alüminyum-plastik ve Alüminyum-alü (kategori tablosunda PVC sert film, PTP alüminyum folyo ve diyaliz kağıdı listelenmiştir).
Beyan Edilen Verimlilik: Saatte 200–700 tane (blog yazısında saatte 200–700 birim olarak belirtilmiştir).
Maksimum Şekillendirme Alanı ve Derinliği: 110 mm × 120 mm; 14 mm'ye kadar derinlik (Alüminyum-PVC) ve 10 mm'ye kadar derinlik (Alüminyum-Alüminyum).
Yardımcı Hizmetler: 220V, toplam 2,6 kW güç; 0,4–0,6 MPa basınçta ve 0,2 m³/dak debide basınçlı hava (kategori tablosunda ayrıca manuel sütun altında 0,75 kW ana motor gücü, 35–75 mm strok aralığı ve musluk/geri dönüşümlü su soğutması da listelenmiştir).
Boyutlar, Ağırlık ve Gürültü: 635 mm × 575 mm × 710 mm, net ağırlık 115 kg, gürültü seviyesi <75 dBA.
Mühendislik Teklifinizde Teyit Etmeniz Gereken Dört Nokta
Yayınlanan web sitesi özellikleri, başlangıç referans noktalarıdır. Olumsuz Mühendislik onaylı sözleşme yükümlülükleri. DG-130 siparişi vermeden önce, GRAND mühendisleriyle dört ayrıntıyı teyit edin:
Manuel ve Yarı Otomatik Çalıştırma: Teklif edilen DG-130 revizyonunda hangi şekillendirme, sızdırma ve kesme adımlarının operatör kontrolünde, hangilerinin otomatik olduğunu teyit edin. Sağlanan HMI veya PLC dahil olmak üzere, gerçek çalışma sırasını ve elektrik malzeme listesini talep edin.
Saatlik Üretim Miktarı (Blister Kart): Saatte 200-700 grain sayısı, tek tek dozaj birimlerini ifade ettiğinden, operatörün sizin özel boşluk sayınızla saatte kaç adet bitmiş kart üretebileceğini sorun.
Sızdırmazlık Bütünlüğü Testi: Anlaşmaya varılan deneme veya fabrika kabul testinden önce, gerçek kalıplama ve kapaklama malzemeleriniz için objektif bir sızdırmazlık bütünlüğü testi, örnekleme planı ve geçme/kalma kriterleri tanımlayın. Katalog yüzdeleri tek başına bir kabul raporu değildir.
GMP ve Düzenleyici Kapsam: Web sitesindeki "GMP gereklilikleri" ifadesi, otomatik FDA sertifikasyonu veya 21 CFR Bölüm 11 elektronik kayıt uyumluluğunu değil, temizlenebilir yapı ve malzeme seçimini ifade etmektedir.
7. Küçük Blister Makinesi Seçiminde Sık Yapılan Hatalar
Küçük blister ambalajlı makineleri karşılaştırırken şu beş tedarik hatasına dikkat edin:
1. Tahıl/Saat ile Blister Kart/Saat'i Karıştırmak
Katalog tablolarında birimler sıklıkla karıştırılır: GRAND'ın kategori tablosunda manuel paketleme için saatte 200-700 tane, otomatik modeller için ise saatte plaka, dakikada plaka ve dakikada delme sayısı (dakika) değerleri listelenmiştir. Her zaman bitmiş kartlara dönüştürün:
Kart/Saat = Döngü/Dakika × Kart/Döngü × 60
Birim (Tane)/Saat = Kart/Saat × Birim/Kart
Kart başına 10 tablet düşünüldüğünde, saatte 200-700 grain'e eşittir. Saatte 20 ila 70 blister kart.
2. Sadece Haber Başlığı Hızına Göre Ekipman Seçmek
Yüksek çevrim hızı, format değişiklikleri ve web kaydı saatlerce kurulum süresi gerektiriyorsa ve kısa süreli üretimlerde pahalı folyoyu israf ediyorsa, parti maliyetini düşürmez.
3. Malzeme Uyumluluğunu ve Pnömatik Beslemeyi Göz Ardı Etmek
Alüminyum-PVC ve alüminyum-alüminyum arasında geçiş, özel şekillendirme aletleri ve ayarlanmış parametreler gerektirir. Pozitif basınçlı şekillendirme ve baskı plakası sızdırmazlığı da kararlı hava basıncına ve akışına bağlıdır. Festo'nun pnömatik basınç ve izleme üzerine mühendislik kılavuzu Açıklamada belirtildiği gibi, yetersiz boyutlandırılmış kompresörlerde veya regülatörlerde akış düşüşleri meydana gelirse, besleme basıncı (MPa) aktüatör kuvvetini garanti etmez.
4. Takım Gereksinimlerini Gözden Kaçırmak
Her blister ambalaj düzeni veya kapsül boyutu, uygun şekillendirme, kapatma ve kesme aletleri gerektirir. Temel fiyat teklifine kaç format setinin dahil olduğunu teyit edin.
5. Kabul Kriterlerinin Tanımlanmaması
Sipariş vermeden önce kabul edilebilir cep kalınlığını, düz conta kenarlarını, parti kodu okunabilirliğini ve sızıntı testi kriterlerini tanımlayın, böylece sevkiyat öncesi testler için net geçme/kalma ölçütleri olsun.
8. Teklif Talebinize Neler Dahil Etmelisiniz?
Yapılandırılmış bir başvuru paketi göndermek, GRAND mühendislerinin masaüstü bir ünite gibi bir cihazın uygun olup olmadığını önermelerine yardımcı olur. DG-130 veya kompakt otomatik bir model DPP serisi Projenize uygun. Şunları içerir:
Ürün detayları ve örnekleri: Dozaj şekli, boyutlar (Uzunluk × Genişlik × Kalınlık), kapsül boyut kodu, ağırlık ve fiziksel örnekler.
Blister kart tasarımı: Kart boyutları (mm × mm), oyuk düzeni, kart başına birim sayısı, delik sayısı ve kodlama alanı.
Ambalaj malzemesi özellikleri: Web yapısı/kalınlığı (PVC, PVDC veya soğuk şekillendirilmiş alüminyum) ve kaplama folyosu yapısı (PTP alüminyum, soyulabilir folyo veya diyaliz kağıdı).
Hedeflenen kabul edilen çıktı: Saat başına gerekli olan kaliteli blister ambalaj sayısı, parti büyüklüğü ve kabul edilebilir manuel taşıma seviyesi.
Mevcut olanaklar ve alan: Gerilim/frekans, basınçlı hava basıncı ve akış kapasitesi, soğutma suyu erişimi ve tezgah/oda boyutları.
İnceleme ve dokümantasyon: Gerekli kılavuzlar, elektrik şemaları, malzeme sertifikaları ve örnek deneme veya fabrika kabul testi (FAT) beklentileri.
Teklif kapsamı tablolarının ve sevkiyat öncesi test protokollerinin ayrıntılı açıklaması için lütfen sayfamıza bakın. Blister Ambalaj Makinesi Teklif Talebi Kılavuzu: Özellikler, Maliyetler ve FAT Kontrolleri.
9. Sıkça Sorulan Sorular
1. Küçük bir blister ambalaj makinesi hem Alu-PVC hem de Alu-Alu ambalajlama yapabilir mi?
Evet, eğer belirtilen konfigürasyon hem termoform (plastik şeritler için) hem de soğuk şekillendirmeyi (alüminyum laminatlar için) destekliyorsa. Ancak, malzeme değiştirmek özel kalıplar gerektirir; çünkü soğuk şekillendirilmiş alüminyum cepler farklı boşluk geometrisi ve daha sığ çekme derinlikleri gerektirir, ayrıca ısıtma ve sızdırma ayarlarının da ayarlanması gerekir.
2. Saatte üretilen tahıl veya dakikada üretilen döngü sayısını saatte üretilen blister kart sayısına nasıl çevirebilirim?
Bir makine şu şekilde derecelendirilmişse: tahıl/saat (saatte alınan tek tek tablet veya kapsül sayısı), kart başına düşen çürük sayısına bölünür (500 tane/saat ÷ 10 çürük = 50 kart/saat). Eğer şu şekilde derecelendirilirse: döngü/dakika (Delme/dakika) formülünü kullanarak, dakikadaki delme sayısını, delme başına delinen kart sayısıyla çarpın, ardından saatteki teorik kart sayısını bulmak için 60 ile çarpın.
3. Tezgah üstü blister ambalaj makinesinin basınçlı hava ve su soğutmasına ihtiyacı var mıdır?
Bazı farmasötik tezgah üstü cihazlar temiz, kuru basınçlı havaya ihtiyaç duyar (örneğin, DG-130 katalog sayfası Şekillendirme ve sızdırma preslerini çalıştırmak için 0,2 m³/dak'da 0,4–0,6 MPa basınç değerleri listelenir. Bazı konfigürasyonlarda ayrıca musluk suyu veya devridaimli soğutma suyu da kullanılır. Kurulumdan önce tesisat bağlantılarını doğrulayın.
4. Manuel, yarı otomatik ve kompakt otomatik blister makineleri arasındaki farklar nelerdir?
Manuel ve yarı otomatik tezgah üstü üniteler, operatörün film tabakalarını konumlandırmasına, ürünleri elle şekillendirilmiş ceplere yüklemesine ve tepsileri şekillendirme, mühürleme ve kesme istasyonları arasında hareket ettirmesine dayanırken, ısıtıcılar ve zamanlayıcılar düğmeler veya bir HMI aracılığıyla kontrol edilir. Kompakt otomatik makineler, rulo halindeki malzemeyi açar ve sürekli olarak şekillendirme, besleme, mühürleme ve delme işlemlerini gerçekleştirir.
5. Küçük blister makineleri büyük kapsüller veya ampuller için derin cepler oluşturabilir mi?
Evet, istasyonun çekme limitleri dahilinde. DG-130, 110 mm × 120 mm'lik bir alan içinde maksimum 14 mm (Alüminyum-PVC) ve 10 mm (Alüminyum-Alüminyum) kalıplama derinliğini belirtirken, DPP-80 veya benzeri kompakt zemin modelleri... DPP-100 Modele özgü şekillendirme pencereleri ve takım seçenekleri mevcuttur. Şekillendirme derinliği değerlerini modeller arasında aktarmayın; tam konfigürasyon için mevcut ürün sayfası spesifikasyonunu ve fiyat teklifini doğrulayın. Kalıp incelemesi için 3B ürün boyutlarını gönderin.
6. Laboratuvar tipi blister ambalaj makinesi satın almak GMP veya 21 CFR Bölüm 11 uyumluluğunu garanti eder mi?
Tek başına hiçbir ekipman satın alımı mevzuata uygunluğu garanti etmez. Hijyenik paslanmaz çelik yapı ve tekrarlanabilir kontroller GMP işlemlerini destekler, ancak cGMP yeterliliği ve 21 CFR Bölüm 11 elektronik kayıt kontrolleri, teklif edilen PLC/HMI paketine, doğrulama dokümanlarına ve tesisinizin kalite yönetim sistemine bağlıdır.
Sonuç ve Sonraki Adımlar
Doğruyu seçmek küçük blister ambalaj makinesi Makine ayak izini bitmiş paket boyutlarından ayırarak, başlıkta belirtilen hızı dönüştürerek başlar. saatte kabul edilen blister kart sayısıve otomasyon seviyesini parti büyüklüğünüze ve geçiş sıklığınıza göre ayarlamak.
Tesisiniz için tezgah üstü veya kompakt otomatik bir çözümü değerlendirmeye hazır mısınız? Başvuru paketinizi şu adrese gönderin: BÜYÜK—sizinkiler de dahil ürün boyutları, fiziksel örnekler, kabarcık çizimleri, ambalaj malzemesi özellikleri, gerekli kabul edilen çıktı, Ve site altyapı gereksinimleri-Ve GRAND mühendislik ekibiyle iletişime geçin. Teknik uygunluk değerlendirmesi ve konfigürasyona özel fiyat teklifi için.
İşletmenizi Grand ile Geliştirin