Guide d'appel d'offres pour machines de conditionnement sous blister : spécifications, coûts et contrôles FAT
Machine de conditionnement sous blister compacte pour laboratoires et petits lots : Guide de sélection pratique
(Dernière mise à jour : 16 novembre)
Réponse rapide : UN petite machine à blisters Il s'agit d'un système compact de formage, de scellage et de découpe conçu pour les laboratoires de formulation pharmaceutique, les essais de stabilité, les fournitures cliniques, les pharmacies hospitalières et la production spécialisée en petites séries. Dans le domaine de l'approvisionnement en équipements, le terme « compact » désigne rarement une carte blister finie plus petite. Il fait plutôt référence à un encombrement réduit, à des exigences de débit pour les petits lots ou à une conception mécanique simplifiée. Les acheteurs doivent choisir une machine de paillasse ou une machine automatique compacte en fonction de la géométrie de leur produit, de la structure du film barrière et du nombre de cartes acceptées par heure.
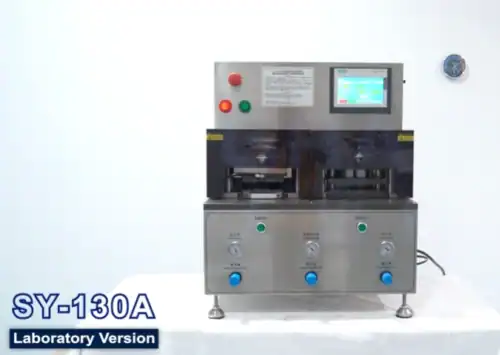
Machine de conditionnement sous blister de table GRAND DG-130 pour la R&D en laboratoire et le conditionnement de petits lots
1. Qu'est-ce qu'une petite machine à blisters ?
Ingénieurs en approvisionnement à la recherche d'un petite machine à blisters Il s'agit généralement d'un problème d'échelle. Les lignes de production de blisters industriels peuvent occuper un espace de production nettement plus important et nécessitent des temps de préparation, d'enfilage des matériaux et de nettoyage plus longs. Pour les lots courts destinés aux études de stabilité ou aux essais cliniques, il est important de comparer ces contraintes de préparation avec le rendement attendu avant d'opter pour une machine plus grande.
Selon leur structure mécanique, les fournisseurs décrivent les équipements à petite échelle comme des machine à blisters de laboratoire, un machine de conditionnement sous blister de table, un machine de conditionnement sous blister de bureau, ou un mini machine d'emballage sous blister.
Déballage du format « petit » : encombrement, taille du lot et échelle de la machine
Avant de demander des devis, veuillez préciser quelle définition du terme « petit » s'applique à votre projet :
Encombrement réduit : Assez compact pour passer par les portes de laboratoire standard, entrer dans les ascenseurs de service ou être posé sur une table renforcée sans nécessiter d'agrandissement de la salle blanche.
Petits volumes de production : Des séries de dizaines, de centaines ou de quelques milliers de cartes blister par lot, où la réduction des déchets liés à la mise en place et la rapidité du nettoyage priment sur la vitesse de cycle maximale.
Échelle des petits équipements : Unités autonomes réalisant les étapes essentielles du conditionnement sous blister (formage, chargement, thermoscellage, codage par lot et découpe) sans encartonneuses en ligne ni systèmes de transfert robotisés.
Il est important de noter qu'une petite machine le fait pas Cela signifie une carte blister plus petite. Si la carte tient dans la fenêtre de formage maximale de la station, une unité compacte produit des cartes blister pharmaceutiques standard et des formats à pochettes profondes.
En quoi les petites unités diffèrent-elles des lignes de production industrielles à bulles ?
Les lignes industrielles déroulent les bobines de film lourdes, indexent la bande par servomoteurs, alimentent automatiquement les doseuses à cadence élevée et transfèrent les emballages vers les encartonneuses en ligne. Les machines compactes permettent de réduire l'encombrement et les coûts en regroupant les postes de travail, en diminuant la largeur de la bande ou en utilisant un transfert de feuilles et un remplissage manuels.
2. Quand une petite machine à ampoules est-elle le bon choix ?
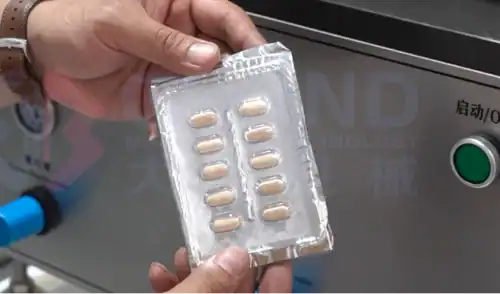
Échantillons de blisters en aluminium-plastique (Alu-PVC) moulés avec précision pour les essais de formulation et de stabilité
Choisir un machine d'emballage sous blister pour petits lots Il convient d'équilibrer le travail de l'opérateur et la réactivité du format. Pour les faibles volumes, la vitesse de changement de format et de nettoyage est plus importante que la cadence de frappe.
Recherche et développement de formulations, lots de stabilité et fournitures cliniques
Une unité de table ou une unité compacte pour petits lots convient parfaitement si votre activité est axée sur :
Recherche et développement en formulation : Étude de l'interaction des comprimés ou des capsules avec des stratifiés en PVC/PVDC thermoformés par rapport à des stratifiés en aluminium formés à froid, en utilisant un film minimal.
lots de stabilité et d'enregistrement ICH : Production d'emballages scellés représentatifs pour les études de stabilité spécifiques au produit. Les exigences relatives à l'adéquation du contenant et de son système de fermeture, à la compatibilité des matériaux et à l'intégrité dépendent de la forme pharmaceutique et du contexte réglementaire ; Recommandations de la FDA sur les systèmes de fermeture des contenants aborde ces considérations.
Matériel d'essai clinique (MEC) : Conditionnement de petits lots de kits patients à dosage multiple ou en aveugle, avec des changements fréquents de code de lot et d'outillage.
Pharmacies hospitalières et salles de préparation magistrale : Réaliser des essais de conditionnement unitaire ou d'emballage lorsque les exigences de qualité applicables le permettent. Vérifier le niveau sonore réel de la machine, son alimentation électrique, son encombrement et les exigences de qualification de l'installation.
Lancement de produits nutraceutiques pilotes : Tester la demande du marché par le biais de courtes phases commerciales avant d'investir dans une ligne à grande vitesse dédiée.
Quand une petite machine à ampoules n'est pas adaptée
Passez à une machine automatique plus grande lorsque :
Le volume commercial soutenu domine : Le fait de devoir traiter des dizaines de milliers de cartes par poste rend le chargement manuel des cavités ou l'indexation à basse vitesse non rentables.
Les dimensions de l'emballage dépassent la fenêtre de formage : Les plateaux multi-seringues ou les cartes larges dépassant la surface d'un plateau compact nécessitent une machine à bande plus large.
Une automatisation en aval en ligne est nécessaire : Les projets nécessitant un système de rejet automatisé par vision, directement relié à une encartonneuse, doivent être intégrés à une ligne de production industrielle. Catalogue des machines d'emballage sous blister GRAND.
3. Machines à blister automatiques de table vs. compactes
Les acheteurs comparent généralement deux architectures d'équipement :
Unités de table/de bureau manuelles ou semi-automatiques : Machines à commande par opérateur où des feuilles de film prédécoupées ou de courtes bandes sont formées, remplies à la main, recouvertes d'une feuille d'opercule, thermoscellées et découpées à l'emporte-pièce sur des stations modulaires. Documentation EZ Blister+ de Sepha montre comment les unités de table 3 en 1 séparent le formage, le thermoscellage et la découpe en étapes distinctes pour les lots de faible volume.
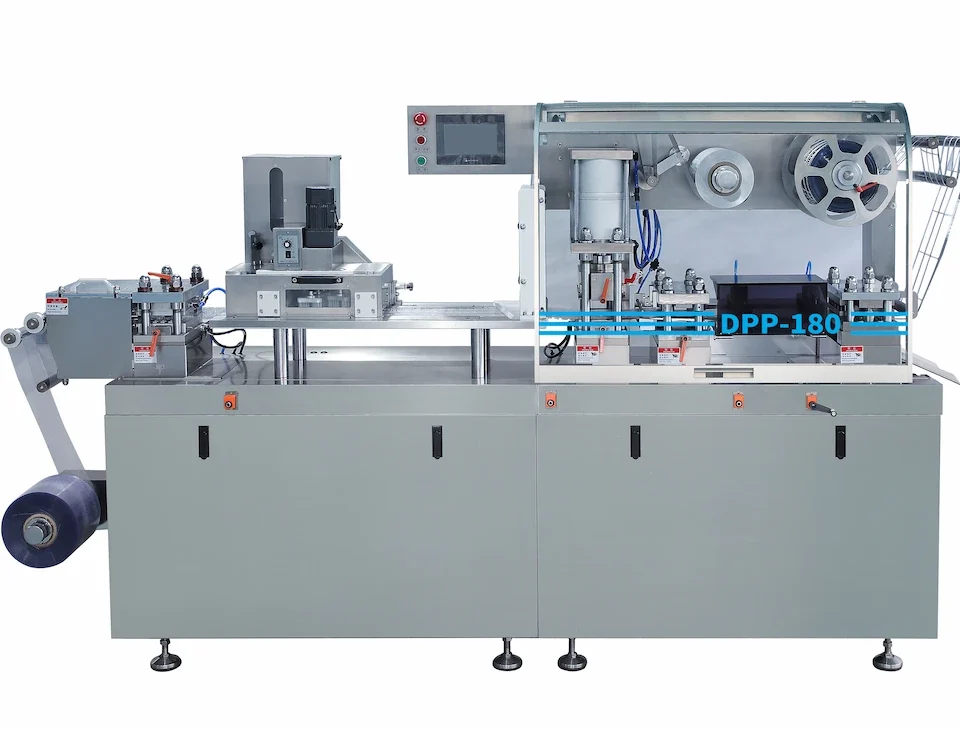
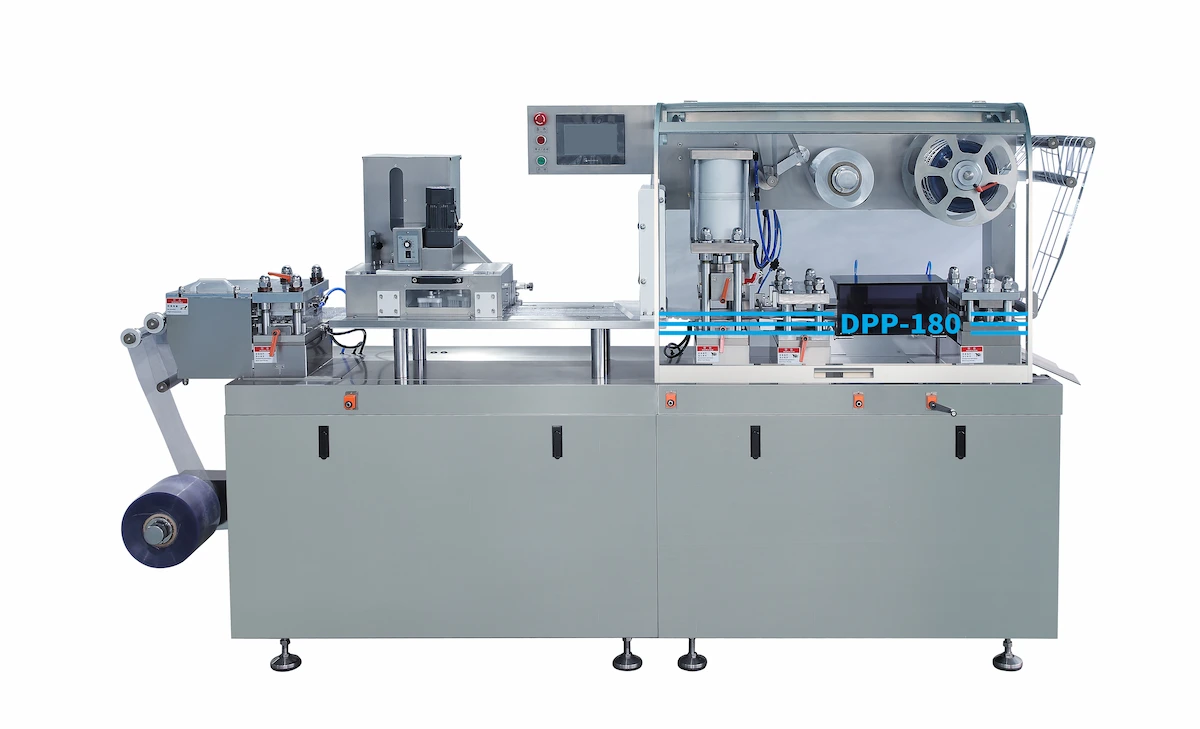
Machines à blisters automatiques compactes : Les unités de sol à alimentation par rouleaux d'entrée de gamme, telles que la DPP-80 ou machine de conditionnement sous blister de comprimés DPP-100 dans le Gamme de machines d'emballage sous blister GRAND—qui déroulent les films et les feuilles enroulés, indexant automatiquement la bande grâce à des stations de chauffage, de formage, d'alimentation, de scellage, de codage et de perforation.
Tableau 1 : Comparaison entre les machines de table manuelles/semi-automatiques et les machines automatiques compactes
| Dimension de comparaison | Machine de table / de bureau (manuelle ou semi-automatique) | Machine à blisters automatique compacte (à alimentation par rouleau) | Vérification des acheteurs |
| Empreinte de la machine | Format table ou sur support compact ; à titre d’exemple, la référence DG-130 indique 635 × 575 × 710 mm et 115 kg. Vérifiez la révision indiquée. | Modèle sur pied nécessitant un dégagement pour les allées et la maintenance. Les dimensions et le poids de la machine varient considérablement d'un modèle DPP à l'autre ; veuillez vous référer au plan d'implantation exact. | Vérifiez la largeur des portes, la capacité de l'ascenseur et l'accès pour la maintenance. |
| Niveau d'automatisation | Formage séquentiel par l'opérateur, chargement manuel, scellage du plateau et découpe à l'emporte-pièce. | Déroulage automatisé des rouleaux, indexation de la bande, formage, alimentation mécanique, scellage, codage et poinçonnage. | Veuillez confirmer quelles stations sont motorisées/pneumatiques et lesquelles nécessitent une action manuelle. |
| Implication de l'opérateur | Transfert manuel continu des feuilles et chargement manuel des cavités. | Opérations de supervision : chargement des bobines, remplissage des trémies et contrôle de la qualité. | Les calculs de rendement sont basés sur un rythme d'exécution soutenu de l'opérateur, et non sur des tests à cycle unique. |
| Adéquation du lot | Micro-lots, essais de R&D, lots de stabilité et essais cliniques (de quelques dizaines à quelques centaines de cartes) avec un minimum de déchets de film au démarrage. | Lots commerciaux de petite à moyenne taille où le filage continu de la bande est justifié par la longueur de la chaîne. | Comparez les pertes de film dues à l'enfilage du rouleau aux heures de travail manuel par lot. |
| Changement de format | Peu de pièces de format (moule de formage, plaque d'étanchéité, matrice de découpe) ; pas de rails d'alimentation ni de cames d'indexage de bande à resynchroniser. | Nécessite le remplacement des outils de formage, de scellage et de poinçonnage, ainsi que des rails d'alimentation et des réglages d'index. | Demander une liste complète des pièces à modifier par référence et définir les critères de transition du début à la fin. |
| Applications typiques | Laboratoires de formulation, tests de stabilité, fournitures cliniques, pharmacies hospitalières et prototypes multiformes. | Production commerciale de comprimés/gélules d'entrée de gamme, entreprises d'emballage à façon et lignes de production pilotes. | Alignez la classe d'équipement avec votre calendrier de production par lots de 12 à 24 mois. |
Remarque : Les cadences de cycle, les temps de changement et les configurations spécifiques varient selon la révision du modèle et doivent être confirmés dans le devis de votre fournisseur.
4. Sept caractéristiques à vérifier avant d'acheter
Les brochures du catalogue donnent des indications générales, et non des garanties sur le projet. Veuillez vérifier ces sept spécifications avant de passer commande.
Tableau 2 : Liste de contrôle technique en sept points
| # | Spécifications à vérifier | Que définir et vérifier | Risque en cas de négligence |
| 1 | Dimensions et échantillons du produit | Longueur, largeur, épaisseur, poids, tolérances et code de la capsule (00#–3#) de la tablette/capsule. | Poches peu profondes, bords de comprimés écrasés lors du scellage ou blocages du chargeur. |
| 2 | Disposition finale de la plaquette thermoformée | Dimensions de la carte (mm × mm), espacement des cavités, unités par carte, perforations et marge du code de lot. | La disposition des cartes ou la matrice multi-cartes dépasse la zone utilisable de chauffage, de scellage ou de découpe. |
| 3 | Matériaux de formage et de revêtement | Qualité/épaisseur de la bande de formation (PVC, PVDC, PET ou Alu formé à froid) et feuille de scellage (PTP Alu, papier-Alu, papier de dialyse). | Les installations de thermoformage seul ne peuvent pas former à froid l'aluminium-aluminium sans outillage et force dédiés. |
| 4 | Zone et profondeur de formation | Fenêtre de formage maximale (mm × mm) et profondeur d'emboutissage maximale (mm) indiquées séparément pour le plastique et l'aluminium formé à froid. | Les cavités profondes s'amincissent ou présentent des micro-perforations dans les coins si la profondeur d'emboutissage dépasse les limites du matériau. |
| 5 | Sortie acceptée requise | Résultat cible indiqué dans cartes blister finies acceptées par heure pour un nombre de cavités défini. | Confondre le nombre de grains par heure ou de cycles vides par minute avec la capacité de sortie utilisable de la carte entraîne de graves déficits de capacité. |
| 6 | Services publics et installation | Tension, phase, charge en kW, pression d'air comprimé (MPa) et débit (m³/min), plus besoins en eau de refroidissement. | Les compresseurs d'air de laboratoire sous-dimensionnés provoquent des chutes de pression qui fragilisent le formage et l'étanchéité. |
| 7 | Outillage, inspection et documentation | Inclus : jeux de moules, type de gaufrage, méthode d'inspection, manuels en anglais, schémas et protocole FAT. | Frais d'outillage non budgétisés, documentation manquante ou intégrité des scellés non vérifiée à la livraison. |
Limites du thermoformage par rapport au formage à froid
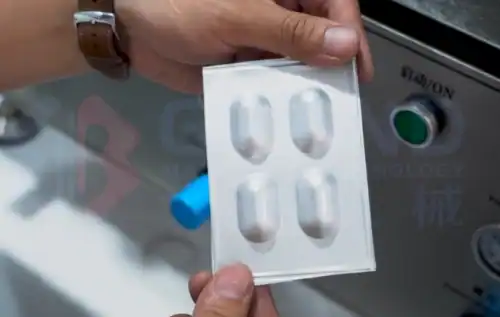
Emballages blister en aluminium formé à froid à haute barrière (Alu-Alu) et en plastique thermoformé
Dans les évaluations sectorielles, telles que Présentation des machines à blisters pharmaceutiques par UhlmannLa méthode de formage, la zone de format, la profondeur d'emboutissage et le principe de scellage (à plateau ou rotatif) sont des variables indépendantes. Le formage à froid de l'aluminium (Alu-Alu) utilise un emboutissage mécanique, tandis que le thermoformage ramollit le film plastique avant la formation de la cavité. La profondeur maximale atteignable dépend du matériau, de l'outillage et de la configuration spécifique de la machine. De plus, le formage à froid ne fait que former la cavité ; le film de scellage est toujours collé par thermoscellage. Il convient de vérifier la profondeur de formage et les paramètres de scellage pour chaque combinaison de matériaux.
5. Comment fonctionne une petite machine d'emballage sous blister ?
Que la machine utilise des feuilles prédécoupées ou des rouleaux, le conditionnement sous blister suit six étapes. Il convient de documenter les paramètres de formage, de scellage et de découpe, et de vérifier que l'emballage fini répond aux exigences de qualité et d'intégrité spécifiques au produit. Les normes relatives aux emballages de dispositifs médicaux stérilisés en phase terminale ne doivent pas être automatiquement appliquées aux plaquettes thermoformées de comprimés pharmaceutiques.
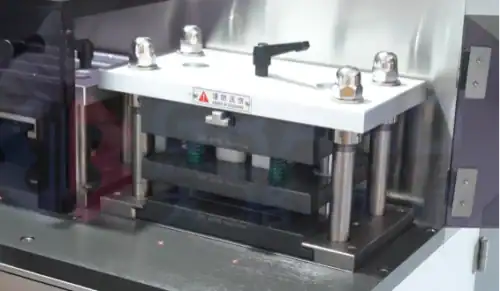
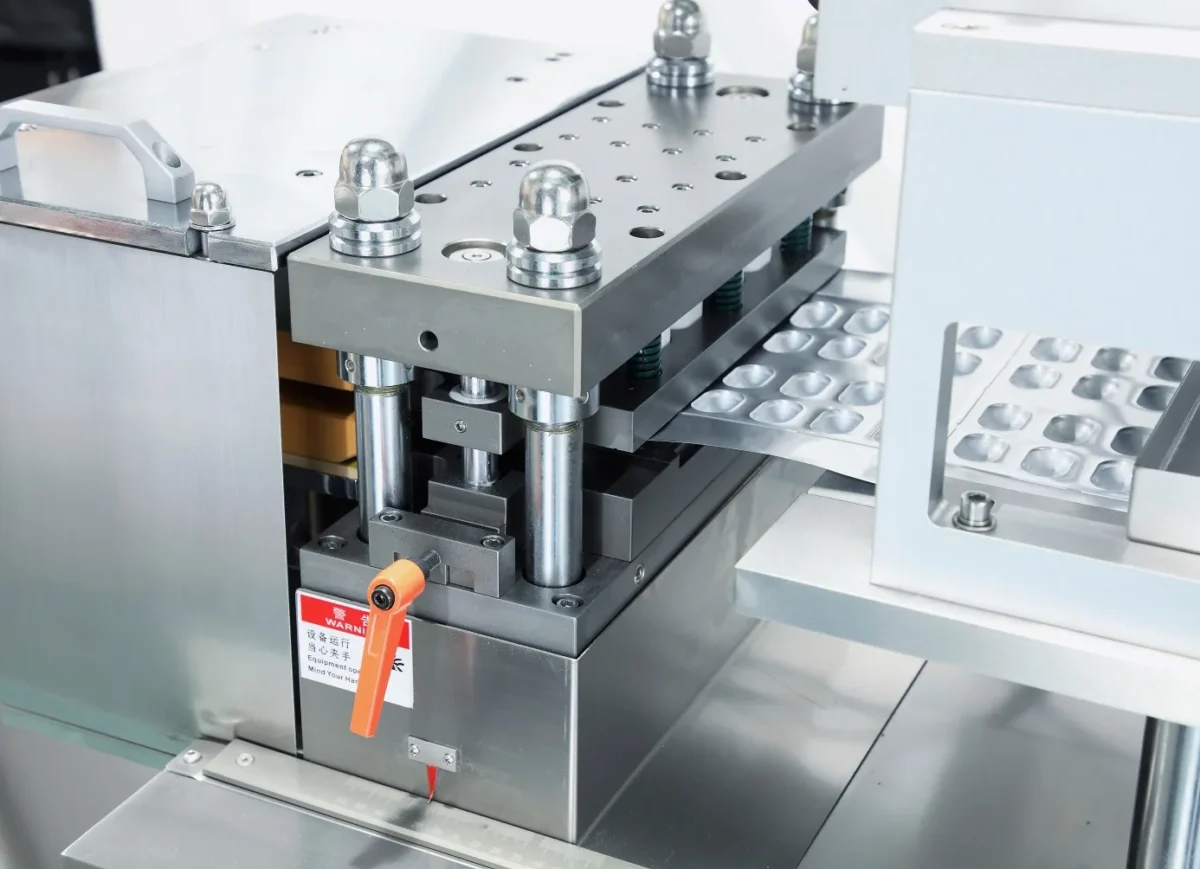
Station de thermoscellage à plateau collant le film de scellage aux cavités blister formées
Le processus de fabrication de cloques en six étapes
Préparation du matériel : Le film de formage et le film de scellage sont préparés sous forme de feuilles prédécoupées sur des unités de table ou enfilés à partir de bobines sur des machines automatiques compactes pendant que les éléments chauffants se stabilisent.
Formation: En thermoformage, des plaques chauffées ramollissent le film plastique et de l'air comprimé forme des cavités uniformes à l'intérieur du moule. En formage à froid, un poinçon mécanique imprime le stratifié d'aluminium dans la matrice femelle sans préchauffage de la bande.
Chargement du produit : Les comprimés ou les gélules sont placés manuellement dans des alvéoles préformées. machine à blisters de laboratoire (permettant une commutation rapide entre les capsules 00#–3# et les comprimés personnalisés) ou via des alimentateurs vibratoires/à brosses sur les unités automatiques.
Scellage: Les plateaux chauffants ou les stations rotatives appliquent une température, une pression et un temps de maintien contrôlés pour coller la feuille de scellage sur la zone de la plaquette thermoformée tout en gaufrant les codes de lot si présents.
Coupe: Une matrice de précision ou une station de perforation découpe la feuille ou la bande scellée en cartes blister individuelles et sépare la structure de déchets.
Inspection: Des opérateurs ou des capteurs en ligne vérifient le remplissage de la cavité, la continuité du joint, la lisibilité du code et la précision de la découpe par rapport aux critères d'acceptation convenus, appuyés par des tests d'étanchéité hors ligne.
Flux de travail du processus et étendue de la configuration
Tout au long de ce flux de travail générique en six étapes (Préparation des matériaux → Formage → Chargement du produit → Scellage → Découpe → InspectionL'intégration et l'automatisation des stations dépendent du modèle choisi et des options proposées. Il est impératif que les acheteurs consultent le schéma d'implantation mécanique et la séquence des stations pour la configuration exacte de la machine qu'ils souhaitent acquérir.
6. GRAND DG-130 : Un exemple à l'échelle du laboratoire
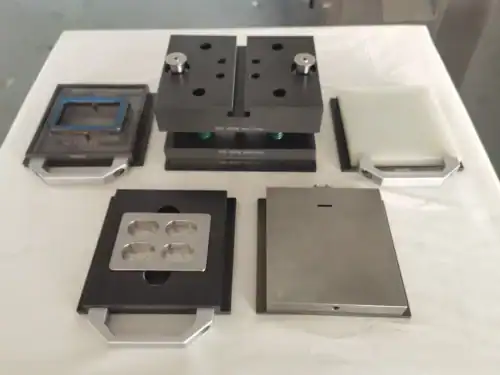
Moules personnalisés interchangeables pour le Machine à blisters de laboratoire GRAND DG-130
Le Machine de conditionnement sous blister de laboratoire GRAND DG-130—également mentionné dans l'article de GRAND sur le Machine de laboratoire à blisters pour la R&D—illustre comment une unité de paillasse est spécifiée pour les laboratoires de formulation, les salles de préparation hospitalières et les essais sur petits lots.
Positionnement de l'application et spécifications du catalogue
Sur le site web de GRAND, la DG-130 est présentée comme une unité de bureau pour le formage, le thermoscellage, le numérotage par lot et la découpe de plaquettes thermoformées aluminium-plastique (Alu-PVC) et aluminium-aluminium (Alu-Alu) pour gélules (00#–3#) et comprimés. Les figures publiées dans le catalogue sur le page produit DG-130 et le Tableau des catégories de machines d'emballage sous blister GRAND liste:
Matériaux applicables : Aluminium-plastique et aluminium-alu (avec film rigide en PVC, feuille d'aluminium PTP et papier de dialyse répertoriés dans le tableau des catégories).
Productivité déclarée : 200 à 700 grains/heure (200 à 700 unités/heure dans l'article de blog).
Surface et profondeur de formage maximales : 110 mm × 120 mm ; jusqu'à 14 mm de profondeur (Alu-PVC) et 10 mm (Alu-Alu).
Services publics : 220 V, puissance totale de 2,6 kW ; air comprimé à 0,4–0,6 MPa et 0,2 m³/min (le tableau des catégories indique également une puissance de moteur principal de 0,75 kW, une plage de course de 35 à 75 mm et un refroidissement par eau du robinet/recyclage dans la colonne manuelle).
Dimensions, poids et bruit : 635 mm × 575 mm × 710 mm, poids net 115 kg, bruit <75 dBA.
Quatre points à vérifier dans votre devis d'ingénierie
Les spécifications publiées sur le site web constituent des points de référence initiaux. pas Engagements contractuels approuvés par les ingénieurs. Avant de commander un DG-130, veuillez confirmer quatre points avec les ingénieurs de GRAND :
Fonctionnement manuel ou semi-automatique : Veuillez confirmer quelles étapes de formage, de scellage et de découpe sont manuelles et lesquelles sont automatisées sur la version DG-130 proposée. Demandez la séquence de fonctionnement exacte et la nomenclature électrique, incluant toute interface homme-machine (IHM) ou tout automate programmable (PLC) fourni.
Production en cartes blister/heure : Étant donné que 200 à 700 grains/heure comptent les unités de dosage individuelles, demandez combien de cartes terminées par heure un opérateur peut compléter avec votre nombre de cavités spécifique.
Tests d'intégrité des joints : Définissez un test objectif d'intégrité d'étanchéité, un plan d'échantillonnage et des critères de réussite/échec pour vos matériaux de formage et de fermeture avant l'essai ou la réception en usine convenus. Les pourcentages du catalogue ne constituent pas à eux seuls un rapport d'acceptation.
Bonnes pratiques de fabrication et champ d'application réglementaire : Les mentions sur le site Web des « exigences GMP » font référence à la construction nettoyable et à la sélection des matériaux, et non à la certification automatique de la FDA ou à la conformité des enregistrements électroniques à la partie 11 du titre 21 du CFR.
7. Erreurs fréquentes lors du choix d'une machine à blisters de petite taille
Attention à ces cinq erreurs d'approvisionnement lors de la comparaison des petites machines à blisters :
1. Confondre les céréales/heure avec les cartes blister/heure
Les tableaux de catalogue mélangent souvent les unités : le tableau des catégories de GRAND indique 200 à 700 grains/heure pour l’emballage manuel, ainsi que plateaux/heure, plateaux/minute et temps/minute (perforations/minute) pour les modèles automatiques. Convertissez toujours en unités de cartes finies.
Cartes/Heure = Cycles/min × Cartes/cycle × 60
Unités (grains)/heure = Cartes/heure × Unités/carte
À raison de 10 comprimés par carte, 200 à 700 grains/heure équivalent à 20 à 70 cartes blister par heure.
2. Choisir son équipement uniquement en fonction de la vitesse nominale
Une vitesse cyclique élevée ne réduit pas le coût des lots si les changements de format et l'enregistrement sur la bande consomment des heures de temps de préparation et gaspillent du papier aluminium coûteux sur des tirages courts.
3. Négliger la compatibilité des matériaux et l'alimentation pneumatique
Le passage de l'Alu-PVC à l'Alu-Alu nécessite un outillage de formage spécifique et des paramètres adaptés. Le formage sous pression positive et l'étanchéité du plateau dépendent également d'une pression et d'un débit d'air stables. Guide technique de Festo sur la pression pneumatique et la surveillance explique que la pression d'alimentation (MPa) ne garantit pas la force de l'actionneur si des chutes de débit se produisent au niveau de compresseurs ou de régulateurs sous-dimensionnés.
4. Négliger les exigences en matière d'outillage
Chaque format de blister ou de capsule nécessite un outillage de formage, de scellage et de découpe adapté. Veuillez confirmer le nombre de formats inclus dans le devis de base.
5. Absence de définition des critères d'acceptation
Définissez l'épaisseur acceptable de la poche, les marges de scellage à plat, la lisibilité du code de lot et les critères de test d'étanchéité avant de passer commande afin que les tests avant expédition disposent de critères de réussite/échec clairs.
8. Éléments à inclure dans votre demande de devis
L'envoi d'un dossier de candidature structuré aide les ingénieurs de GRAND à recommander si un appareil de table comme le DG-130 ou un modèle automatique compact de la Série DPP Adapté à votre projet. Inclure :
Détails et exemples de produits : Forme pharmaceutique, dimensions (L × l × épaisseur), code de taille de la capsule, poids et échantillons physiques.
Disposition de la carte blister : Dimensions de la carte (mm × mm), disposition des cavités, unités par carte, perforations et zone de codage.
Spécifications des matériaux d'emballage : Type/épaisseur de la bande de formation (PVC, PVDC ou Alu formé à froid) et structure de la feuille de couverture (PTP Alu, feuille pelable ou papier de dialyse).
Sortie cible acceptée : Exigences : nombre de cartes blister de bonne qualité par heure, taille des lots et niveau de manutention manuelle acceptable.
Services publics et espace disponibles : Tension/fréquence, pression et débit d'air comprimé, accès à l'eau de refroidissement et dimensions de la table/salle.
Inspection et documentation : Manuels requis, schémas électriques, certificats de matériaux et attentes relatives aux essais ou aux tests d'acceptation en usine (FAT).
Pour une description complète des tableaux de périmètre des devis et des protocoles de tests avant expédition, veuillez consulter notre Guide d'appel d'offres pour machines de conditionnement sous blister : spécifications, coûts et contrôles FAT.
9. Foire aux questions
1. Une petite machine à blisters peut-elle traiter à la fois l'Alu-PVC et l'Alu-Alu ?
Oui, si la configuration indiquée permet à la fois le thermoformage (pour les bandes plastiques) et le formage à froid (pour les stratifiés d'aluminium). Cependant, le changement de matériau nécessite des moules de formage spécifiques, car les poches en aluminium formées à froid requièrent une géométrie de cavité différente et une profondeur d'emboutissage moindre, ainsi que des réglages de chauffage et de scellage adaptés.
2. Comment convertir les grains/heure ou les cycles/minute en cartes blister/heure ?
Si une machine est classée en grains/heure (comprimés ou gélules individuels par heure), diviser par le nombre de caries par carte (500 grains/heure ÷ 10 caries = 50 cartes/heure). Si évalué en cycles/minute (perforations/min), multipliez les cycles par minute par les cartes perforées par cycle, puis multipliez par 60 pour obtenir le nombre théorique de cartes par heure.
3. Une machine d'emballage sous blister de table a-t-elle besoin d'air comprimé et d'un refroidissement à eau ?
Certaines unités de paillasse pharmaceutiques nécessitent de l'air comprimé propre et sec (par exemple, le page de catalogue DG-130 La pression indiquée est de 0,4 à 0,6 MPa à un débit de 0,2 m³/min pour actionner les presses de formage et de scellage. Certaines configurations utilisent également de l'eau du robinet ou un système de refroidissement en circuit fermé. Vérifiez les raccordements aux services publics avant l'installation.
4. En quoi les machines à blisters manuelles, semi-automatiques et automatiques compactes diffèrent-elles ?
Les unités de table manuelles et semi-automatiques nécessitent un opérateur pour positionner les feuilles de film, charger manuellement les produits dans les alvéoles formées et déplacer les plateaux entre les stations de formage, de scellage et de découpe. Les éléments chauffants et les minuteries sont contrôlés par des boutons ou une interface homme-machine (IHM). Les machines automatiques compactes déroulent le film en rouleaux et assurent en continu le formage, l'alimentation, le scellage et le poinçonnage.
5. Les petites machines à blisters peuvent-elles former des alvéoles profondes pour les grandes capsules ou ampoules ?
Oui, dans les limites de tirage de la station. La DG-130 indique des profondeurs de formage maximales de 14 mm (Alu-PVC) et de 10 mm (Alu-Alu) dans une zone de 110 mm × 120 mm, tandis que les modèles compacts sur pied tels que la DPP-80 ou DPP-100 Les fenêtres de formage et les options d'outillage sont spécifiques à chaque modèle. Ne reportez pas les valeurs de profondeur de formage d'un modèle à l'autre ; consultez les spécifications et le devis de la page produit pour connaître la configuration exacte. Soumettez les dimensions 3D du produit pour analyse de la cavité.
6. L'achat d'une machine à blisters de laboratoire garantit-il la conformité aux BPF ou à la partie 11 du titre 21 du CFR ?
Aucun achat d'équipement ne garantit à lui seul la conformité réglementaire. La construction hygiénique en acier inoxydable et les contrôles reproductibles soutiennent les opérations BPF, mais la qualification cGMP et les contrôles d'enregistrement électronique 21 CFR Part 11 dépendent du progiciel PLC/IHM proposé, de la documentation de validation et du système de gestion de la qualité de votre site.
Conclusion et prochaines étapes
Choisir le bon petite machine à blisters commence par séparer l'empreinte machine des dimensions de l'emballage fini, convertissant la vitesse nominale en cartes blister acceptées par heureet en adaptant le niveau d'automatisation à la taille de votre lot et à la fréquence de changement de production.
Vous souhaitez évaluer une solution automatique de table ou compacte pour votre établissement ? Envoyez votre dossier de candidature à GRANDIOSE—y compris votre dimensions du produit, échantillons physiques, dessins d'ampoules, spécifications des matériaux d'emballage, sortie acceptée requise, et exigences relatives aux services publics du site-et contactez l'équipe d'ingénierie de GRAND pour une analyse de l'adéquation technique et un devis personnalisé.
Développez votre entreprise avec Grand